EN
Ketepatan Tuangan Besi Mulur : Apa yang Memutuskan Sama ada Kumpulan Dihantar
Perumahan pemampat boleh membawa sijil bahan yang sempurna dan masih dibuang di pusat pemesinan. Grednya betul, nodularitinya betul, dan tuangan masih salah.
Jurang antara tuangan patuh dan tuangan yang boleh digunakan ialah tempat kebanyakan projek besi mulur dimenangi atau hilang. Sebut harga biasanya tiba dengan tiga nombor: gred, berat dan harga setiap kilogram. Tiada satu pun daripada tiga memutuskan sama ada projek itu berfungsi. Perkara yang menentukan adalah sama ada ketebalan dinding kekal seperti yang dinyatakan dalam lukisan, sama ada elaun pemesinan adalah konsisten dari bahagian ke bahagian, dan sama ada persediaan lekapan pertama menghasilkan bahagian dan bukannya laporan sekerap.
Jadi persoalan yang berguna bukanlah faundri yang paling murah. Ia adalah faundri yang boleh memuatkan tiga atau empat ciri yang bergantung kepada proses pemesinan anda, pada volum yang sebenarnya anda pesan. Segala-galanya di bawah mengikuti daripada itu.
Apa Maksud Ketepatan Sebenarnya dalam Besi Mulur
Ketepatan is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Kawalan metalurgi: nodulariti kira-kira 85 peratus atau lebih baik pada bahagian yang anda minati, kiraan nodul yang stabil dan nisbah ferit-ke-pearlit yang sepadan dengan julat kekerasan pada lukisan.
- Kawalan dimensi: kedudukan berulang muka dimesin berbanding dengan datum yang dipilih, bukan sekadar toleransi panjang keseluruhan yang murah hati.
- Kekukuhan dalaman: tiada keliangan pengecutan pada bahagian yang membawa beban, menahan tekanan atau digerudi dan ditoreh.
Lapisan kedua dan ketiga adalah tempat petikan menyimpang. Dua faundri boleh memetik 500-7 dan kedua-duanya menuang besi bersih, namun menghantar bahagian yang berkelakuan berbeza pada talian pemesinan, kerana satu mengawal ketebalan cangkerang pada silinder dinding nipis dan satu lagi menganggapnya sebagai pembolehubah yang menyusun sendiri.
Anda tidak membeli besi mengikut kilogram. Anda sedang membeli jarak antara permukaan tuangan dan potongan pertama yang diambil oleh mesin anda.
Pilih Gred Selepas Anda Mengukur Bahagian
Sifat yang diterbitkan datang daripada bar ujian standard, bukan daripada bahagian anda. Saiz bahagian menetapkan seberapa perlahan logam menyejuk, dan kadar penyejukan menetapkan berapa banyak pearlit yang berakhir dalam matriks. Oleh itu, gred yang dipilih daripada helaian data boleh berkelakuan berbeza apabila ia dilemparkan ke dalam hab 60 mm.
| gred ISO 1083 | ASTM A536 bersamaan | Kekuatan tegangan | 0.2% hasil | Pemanjangan | Bahagian tipikal |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15% | Badan pam, perumah injap, penutup |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7% | Tempat duduk galas, tempat duduk rotor, kotak engkol |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Pangkalan mesin, lajur, kurungan beban |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Sisipan dan panduan yang kritikal pakai |
Dua akibat menyusul. Jika bahagian berat memerlukan 600-3, jangkakan perbualan tentang pengaloian atau rawatan haba, kerana bahagian itu sendiri berfungsi melawan sasaran. Dan pemanjangan ialah bilangan pembeli yang cenderung untuk melangkau; ia selalunya yang meramalkan bagaimana lakonan berkelakuan apabila mesin tekan sesuai atau kitaran haba menolaknya.
Pasir Bersalut, Pasir Resin, Pasir Hijau: Padankan Proses dengan Ciri
Laluan pengacuan menetapkan toleransi yang boleh dicapai, kemasan permukaan, dan kos perkakas sebelum tuangan pertama. Memilih lewat adalah mahal, kerana menukar laluan biasanya bermaksud corak baharu.
- Pasir hijau: kos corak terendah dan ekonomi yang baik untuk bahagian sederhana dan besar dalam volum mantap; dinding nipis dan teras dalaman yang tajam memerlukan elaun tambahan.
- Pasir berikat resin (tidak dibakar): tanah tengah yang padat untuk kelompok sederhana, dengan kestabilan dimensi yang lebih baik daripada pasir hijau dan perkakas fleksibel.
- Pasir bersalut (cangkang): pilihan biasa untuk bahagian dinding nipis, kebolehulangan tinggi seperti silinder pemampat, di mana ketekalan dinding lebih penting daripada harga corak.
- Rawatan haba: bukan proses pengacuan, tetapi sebahagian daripada keputusan yang sama, kerana menormalkan atau melegakan tekanan mengubah kedua-dua kekerasan dan tingkah laku dimensi selepas pemesinan.
Tuntutan toleransi memerlukan kelas, bukan kata sifat. Pembekal yang mengatakan "kami memegang satu milimeter" sedang menerangkan satu ciri. Tanya gred toleransi yang digunakan untuk ciri khusus lekapan anda.
Tempat Tuangan Ini Di Dalam Mesin Selesai
Bahagian paling mudah untuk ditentukan mengikut kerja yang mereka lakukan, kerana itulah cara kriteria penerimaan ditulis pada mulanya.
Tuangan pemampat
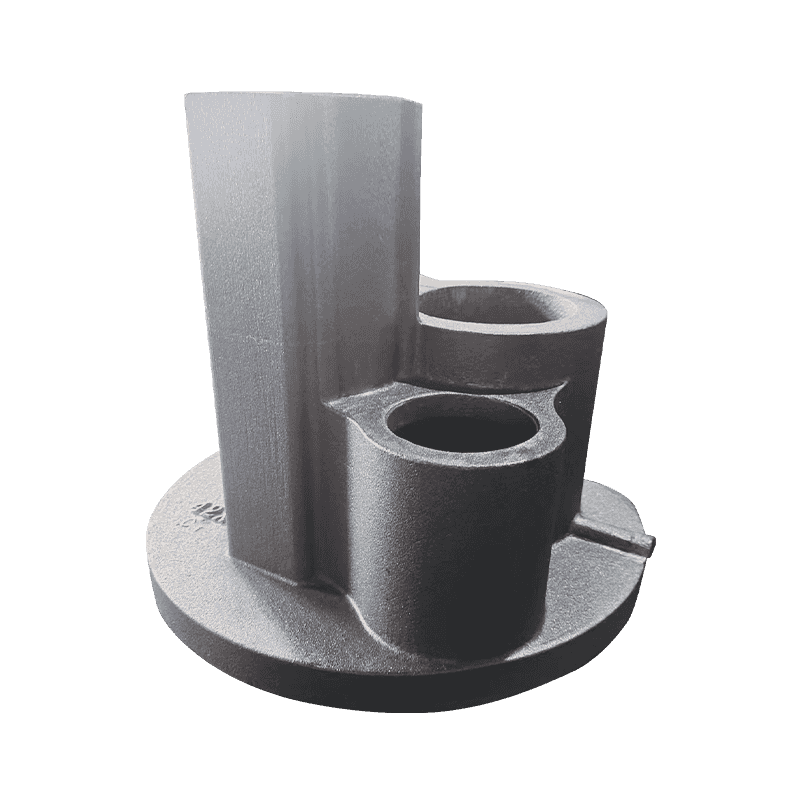
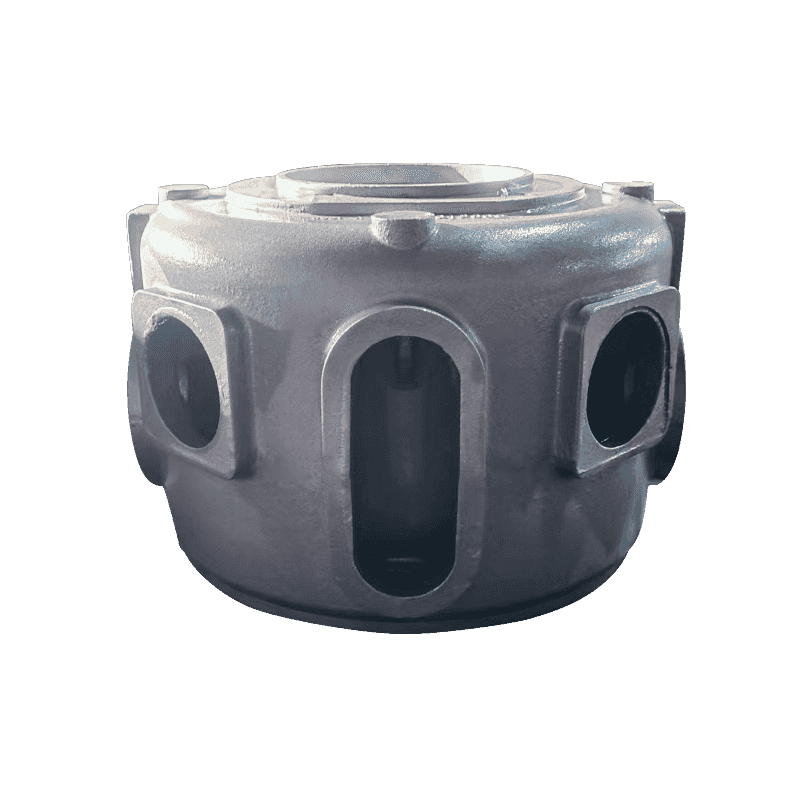
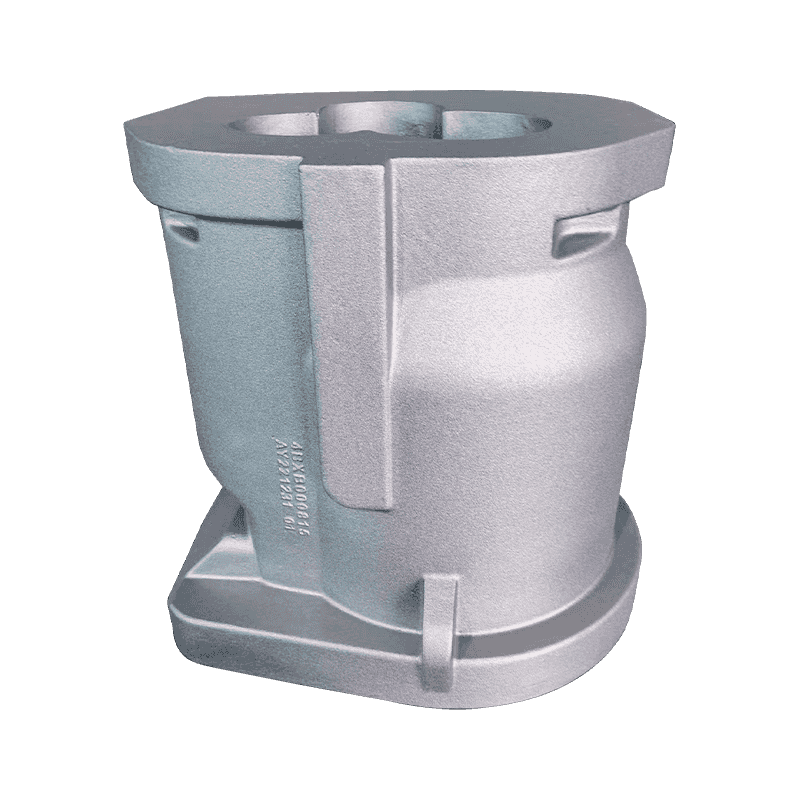
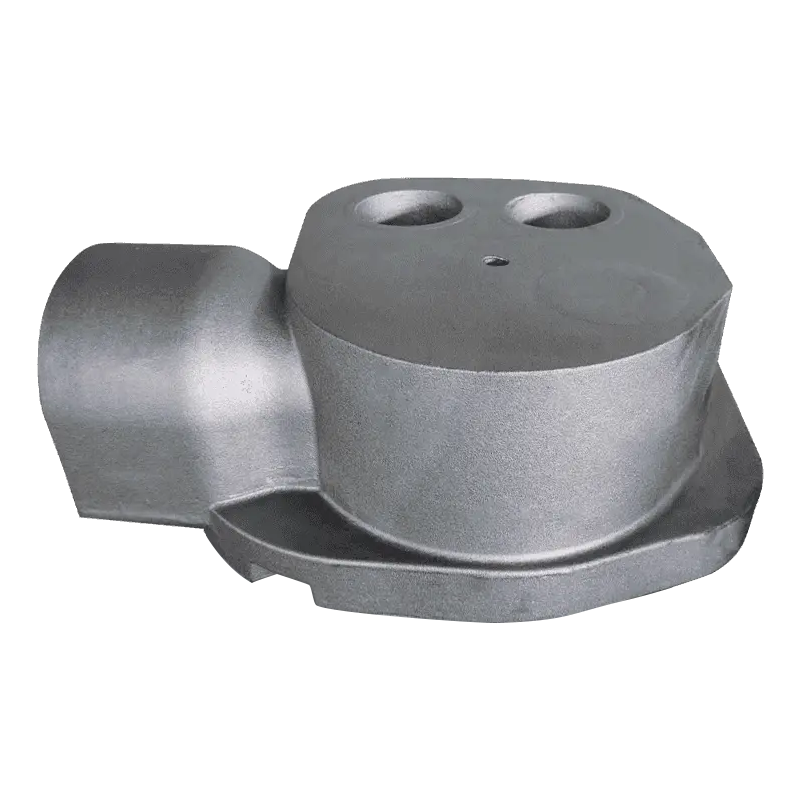
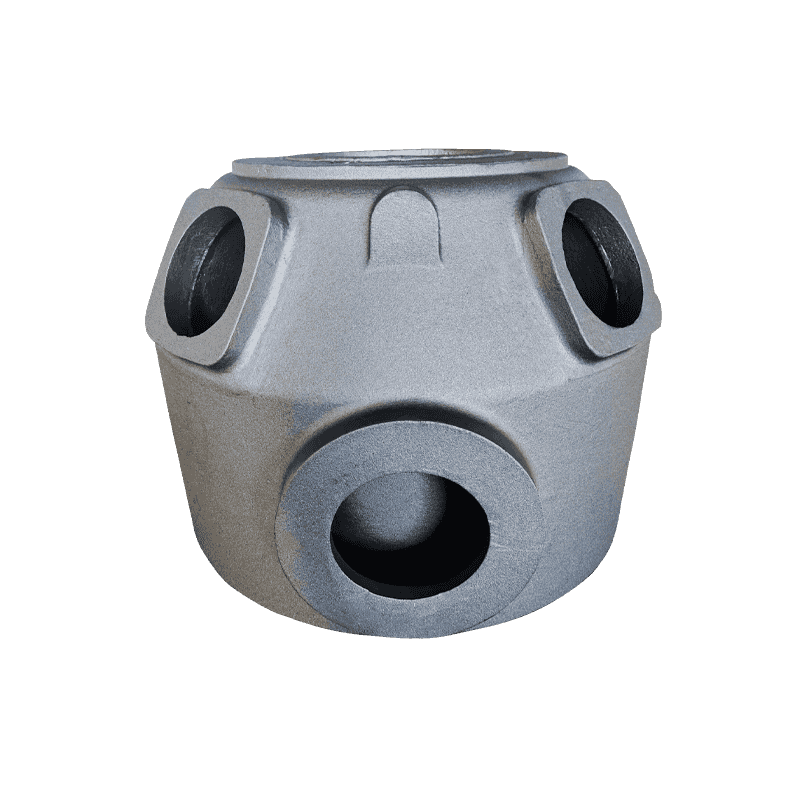
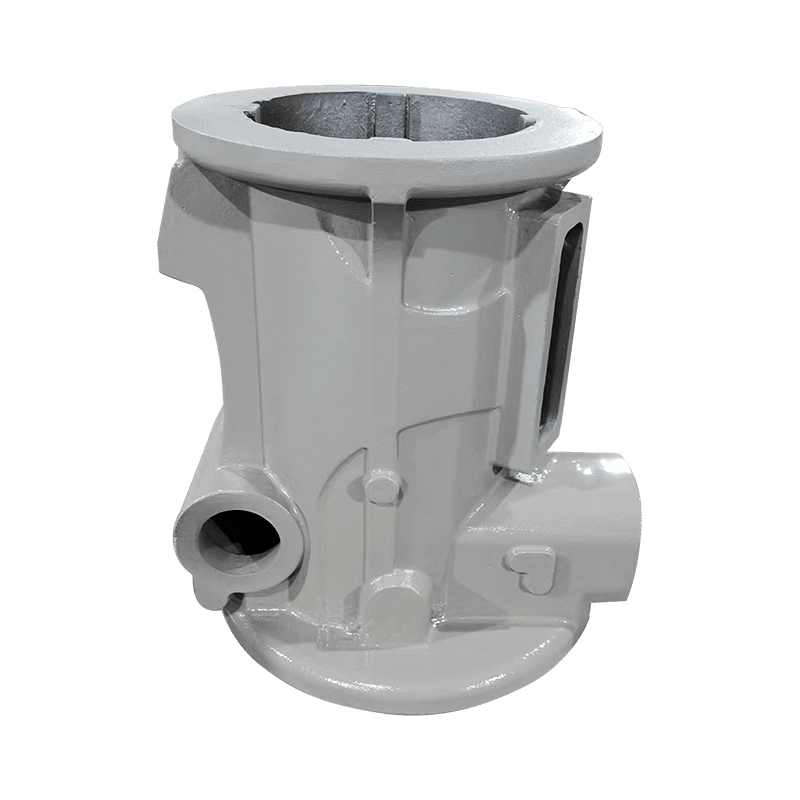
Kerja pemampat bergantung kepada pengedap, penjajaran dan pengurusan minyak. Tempat duduk galas, tempat duduk rotor, kotak engkol, silinder, tempat duduk ekzos dan baldi minyak masing-masing gagal dengan cara yang berbeza: tempat duduk yang terlalu lembut haus bujur, dinding silinder yang hanyut kehilangan mampatan, kotak engkol yang herot tidak akan memegang pramuat galas. Bagaimana anda kekuatan keseimbangan dan rintangan haus di tempat duduk galas ialah contoh tipikal keputusan yang perlu dibuat pada peringkat pemutus, bukan selepas pemesinan.
Tuangan pam dan injap
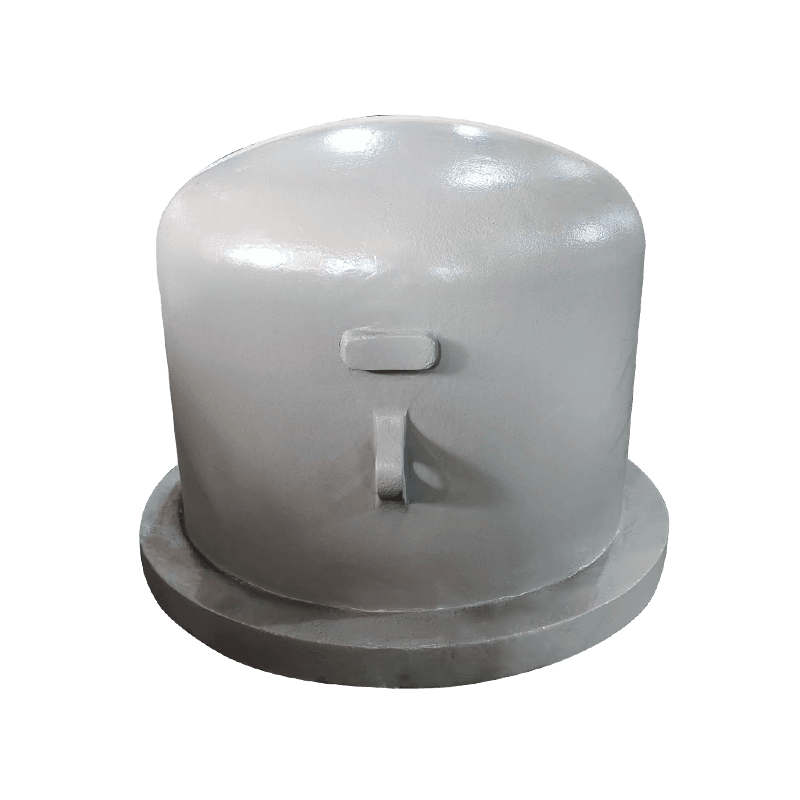
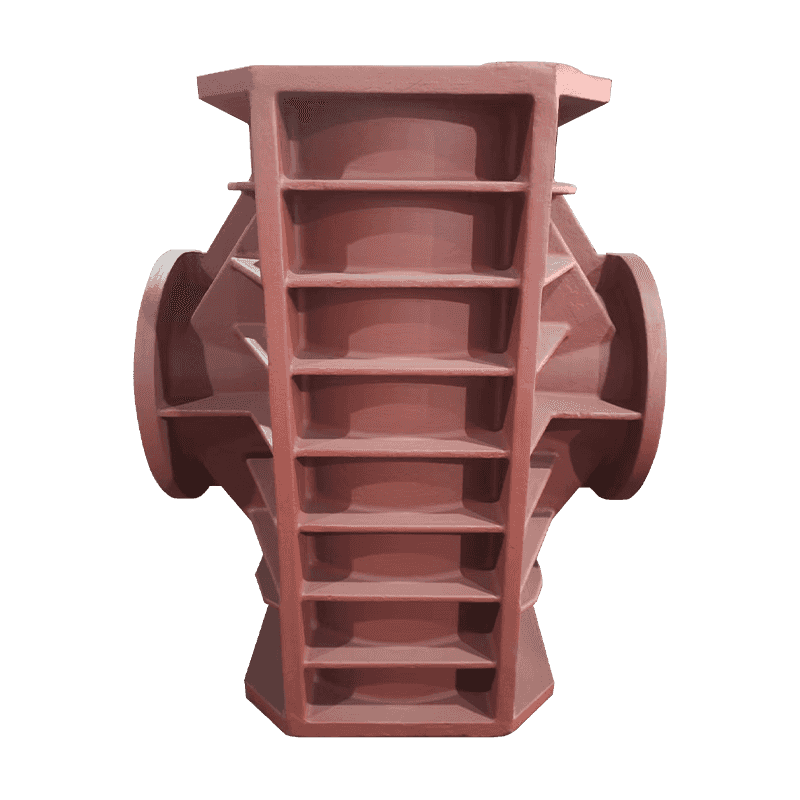
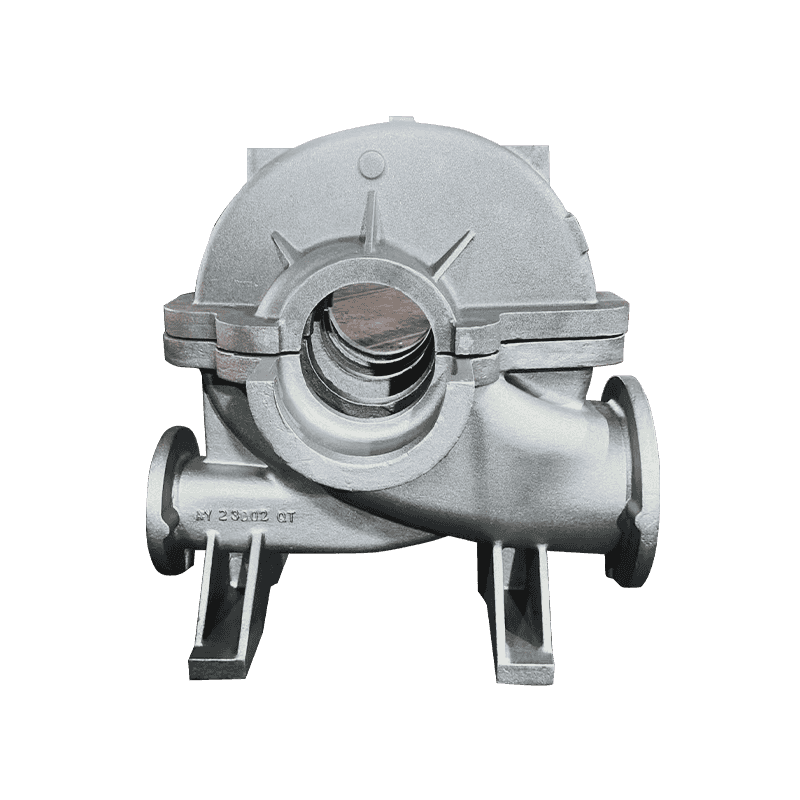
Pam aliran paksi, badan pam, penutup pam berganda, badan injap pam omboh dan cakera pam biasanya ketat tekanan atau kritikal aliran. Di sini ujian penerimaan selalunya merupakan ujian kebocoran ditambah pemeriksaan ketebalan dinding, yang bermaksud kawalan keliangan lebih penting daripada kekuatan tegangan.
Tuangan alat mesin
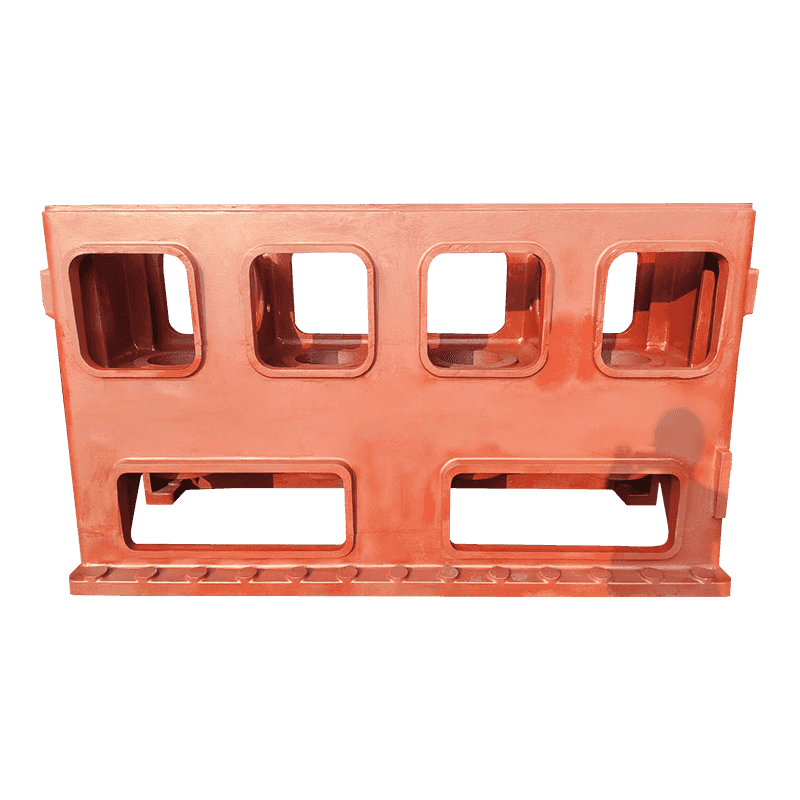
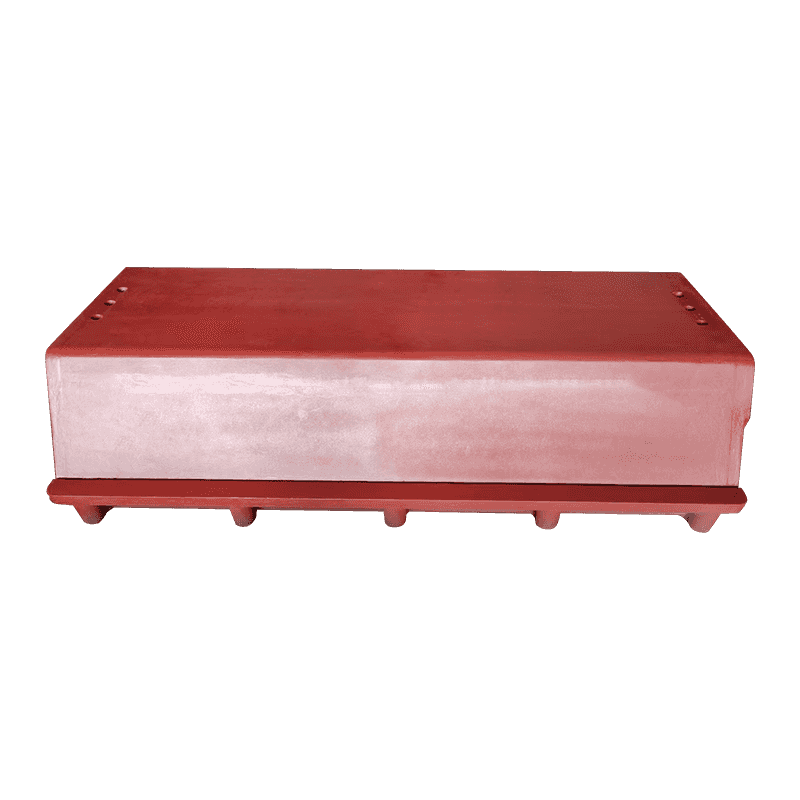
Tapak dan lajur adalah kes yang bertentangan: bahagian berat dan senyap yang nilai sebenar adalah kekakuan dan kestabilan dimensi selama bertahun-tahun perkhidmatan. Pelepasan tekanan dan keseragaman bahagian lebih penting daripada toleransi linear yang ketat.
Perkara yang Perlu Disahkan Sebelum Anda Meluluskan Sampel
Sampel artikel pertama membuktikan perkara yang boleh dilakukan oleh faundri sekali. Kelulusan hendaklah mengenai perkara yang boleh dilakukan setiap masa. Enam item membawa sebahagian besar berat:
- Nodularity diukur pada bahagian yang dipotong dari bahagian itu sendiri, bukan sahaja dari bar ujian tuang yang berasingan.
- Laporan dimensi yang dirujuk kepada datum yang sama yang digunakan oleh lekapan anda, dengan kelas toleransi dinyatakan secara eksplisit.
- Ketebalan dinding pada bahagian paling nipis, diukur pada sekurang-kurangnya tiga bahagian dari tuangan yang sama.
- Julat kekerasan merentasi kumpulan, kerana taburan yang lebih luas daripada kira-kira 30 HB biasanya menandakan penyejukan atau rawatan haba yang tidak sekata.
- Pemeriksaan kekukuhan pada bahagian yang menanggung beban atau ketat tekanan, dengan ujian ultrasonik atau dengan membahagi bahagian korban.
- Kebolehkesanan daripada nombor haba hingga tarikh tuang kepada kumpulan rawatan haba, jadi masalah yang ditemui kemudian boleh dikurangkan dengan cepat.
Jika enam item tersebut muncul pada laporan artikel pertama tanpa diminta dua kali, anda mempunyai kebanyakan perkara yang anda perlukan untuk membuat pesanan berulang dengan yakin.
Tuangan yang dibeli berdasarkan harga sahaja adalah yang paling mahal. Harga unit dua peratus lebih rendah jarang bertahan dalam satu larian pemesinan semula, satu kumpulan gantian pengangkutan udara atau satu barisan pemasangan yang terhenti.
Apa Sebenarnya Menggerakkan Harga
Harga unit ialah nombor terakhir untuk dilihat, kerana ia dipasang daripada enam yang lain.
- Corak dan pelunasan kotak teras, tersebar di seluruh saiz kelompok.
- Elaun pemesinan: 3 mm tambahan pada muka besar ialah berat sebenar, logam sebenar dan masa pemotongan sebenar.
- Laluan metalurgi: pengaloian dan rawatan haba diperlukan untuk mencapai gred dalam bahagian yang berat.
- Skop pemeriksaan: laporan dimensi, ujian ultrasonik dan sampel berpotongan semuanya menambah kos dan semuanya mengurangkan risiko.
- Kadar sisa pada bahagian dinding nipis, di mana pasir bersalut cenderung untuk mendapatkan kembali kos perkakasnya.
- Pembungkusan dan pengendalian eksport untuk bahagian dengan dinding nipis dan muka mesin siap.
Pembeli yang memahami keenam-enam itu boleh berunding dengan fakta. Seorang pembeli yang membandingkan hanya angka per kilogram sedang berunding dengan nombor yang dikawal oleh faundri.
Ketepatan ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Kemudian kerja dalam susunan yang betul: cari pada datum pemesinan, kerja semula ke tuangan, dan biarkan proses gred dan pengacuan mengikuti. Pesanan itu jarang gagal.