EN
Pemesinan Tuangan Besi Mulur : Apa yang Menetapkan Kos setiap Bahagian
Grafit nodular menjadikan besi mulur kuat, lasak dan patut ditentukan. Ia juga menjadikan cip bertali arus, degil kepanasan dan tetingkap toleransi lebih sempit daripada kebanyakan lukisan mengakui. Kawalan gred dan lekapan memutuskan lebih daripada mana-mana katalog sisipan.
Dua perumah galas, dibuang dalam minggu yang sama dari corak yang sama, boleh berkelakuan seperti dua bahan berbeza pada satu mesin. Satu menggerek dengan bersih pada 220 m/min. Yang lain membosankan sudut sisipan sebelum alat mencapai kedalaman penuh. Program tidak pernah berubah. Tuangan menghasilkan: bahagian berat pearlit berhampiran riser, kulit sejuk pada rusuk nipis, atau hayunan 40 HBW merentasi kumpulan.
Metalurgi menetapkan siling, lekapan menetapkan lantai, dan memotong data hanya berfungsi di dalam tingkap di antara mereka.
Mengapa Mesin Besi Mulur Berbeza daripada Besi Kelabu
Dalam besi kelabu, grafit membentuk kepingan yang terletak di dalam matriks seperti beribu-ribu pemecah cip dalaman kecil. Cip ricih pendek dan potongan terasa ringan. Rawatan magnesium mengubah grafit itu menjadi nodul, yang memberikan besi mulur kekuatan dan pemanjangannya, dan juga menghilangkan pecahan cip terbina dalam.
Pada mesin, hasilnya boleh diramal: cip yang lebih panjang, lebih bertali, daya pemotongan yang lebih tinggi pada kedalaman pemotongan yang sama, dan lebih banyak haba yang ditahan di pinggir pemotongan kerana cip membawa lebih sedikit daripadanya. Matriks di sekeliling nodul tersebut kemudiannya menentukan cara alat itu dipakai.
- Feritik, sekitar 170-210 HBW. Lembut dan bergetah; tepi terbina, kemasan berlumur dan dimensi hanyut pada kelajuan rendah.
- Pearlitic, sekitar 230-290 HBW. Melelas; haus rusuk dan haus takuk mengambil alih, dan hayat alat berkurangan dengan cepat apabila kekerasan meningkat.
- Struktur as-cast bercampur. Satu gred boleh membaca 200 HBW dalam bebibir nipis dan 250 HBW dalam bos berat, semata-mata kerana kadar penyejukan berbeza.
- Nodulariti dan kiraan nodul. Mesin grafit yang halus dan berkiraan tinggi secara konsisten; grafit kasar atau degenerasi menjadi masalah pemesinan lama sebelum ia menjadi masalah kekuatan.
Dua tuangan boleh membawa setem gred yang sama dan masih berbeza sebanyak 40 HBW. Perbezaan itu tidak pernah muncul pada lukisan. Ia muncul pada invois sisipan.
Satu perincian yang patut diulang: denda besi mulur tidak berbahaya. Pengkasaran kering menghasilkan habuk yang kaya dengan grafit, jadi pengekstrakan pada potongan adalah milik proses, bukan milik pengemasan.
Memotong Parameter Yang Tahan Di Lantai Kedai
Angka di bawah adalah titik permulaan untuk karbida bersalut pada mesin tegar, bukan janji. Besi mulur memotong lebih cepat daripada keluli karbon rendah dan lebih perlahan daripada besi kelabu dengan kekerasan yang sama, dan hamparan dalam satu kelompok biasanya lebih luas daripada sebaran antara gred.
| keadaan | Kekerasan tipikal | Kelajuan pusing | suapan | Nota |
|---|---|---|---|---|
| Feritik, as-cast | 170-210 HBW | 220-300 m/min | 0.25-0.40 mm/pulangan | Garu positif tajam; simpan kedalaman kasar melebihi 2 mm supaya tepi kekal di bawah kulit |
| Pearlitic, sebagai-cast | 230-290 HBW | 150-220 m/min | 0.20-0.35 mm/pulangan | Substrat keras dengan lapisan TiAlN atau Al2O3; menjangkakan haus bahagian sayap dan bukannya kerepek |
| Austempered atau sejuk | 300-380 HBW | 80-150 m/min | 0.15-0.25 mm/pulangan | CBN atau seramik misai; ketegaran lebih penting daripada kelajuan |
| Potongan terganggu atau kulit berat | berbeza-beza | mengurangkan sebanyak 25-35% | 0.15-0.25 mm/pulangan | Raut negatif dan kelebihan yang kuat; jangan sekali-kali biarkan alat tinggal di dalam potongan |
- Simpan hantaran pertama di bawah kulit tuang. Menyapu permukaan yang sejuk adalah cara yang paling boleh dipercayai untuk memecahkan kelebihan.
- Jangan kejar habis dengan suapan sahaja. Dalam besi mulur, kemasan bertambah baik daripada kelajuan dan ketajaman tepi daripada suapan yang lebih ringan.
- Pengilangan: potong panjat di tempat yang dibenarkan oleh persediaan, simpan suapan pada setiap gigi dan bersihkan denda dan bukannya memotongnya semula.
- Periksa kekerasan pada kumpulan masuk, bukan sahaja pada artikel pertama. Satu kumpulan yang menjalankan 30 HBW di atas sampel akan mengalahkan program yang terbukti pada sampel itu.
Letakkan julat kekerasan pada pesanan pembelian. Jalur 170-230 HBW ialah arahan pemesinan sama seperti arahan metalurgi, dan lebih mudah untuk bersetuju sebelum menghantar daripada berdebat selepas masalah hayat alatan.
Casting Skin, Chill dan First Pass
Satu atau dua milimeter luar tuangan pasir bukanlah bahan yang dipilih untuk sisipan anda. Lapisan itu boleh menampung zon sejuk daripada acuan sejuk, pasir terbakar, oksida dan rangkuman kecil. Mengeluarkannya dengan pas penamat yang ringan menjadikan alat menggosok dan bukannya dipotong, dan menggosok memusnahkan tepi.
Perhatikan bintik-bintik keras berhampiran riser dan rusuk nipis. Mereka boleh duduk jauh di atas kekerasan kelompok yang dinyatakan. Jika tempat yang sama pada setiap bahagian berdecit dan berubah warna, anggap ia sebagai corak dan isu penyejukan dahulu; menukar gred sisipan hanya menggerakkan kegagalan beberapa bahagian kemudian.
- Satah pada permukaan yang akan dimesin juga, atau tentukan pad dimesin sebagai datum.
- Sokong terus di bawah setiap pengapit. Besi mulur cukup mulur untuk meluncur di bawah beban pengapit dan tahan pesongan itu sehingga pengapit tercabut.
- Gunakan sokongan tiga mata serta bicu boleh laras pada tapak dan lajur yang panjang, dan periksa goyang sebelum mengetatkan apa-apa.
- Kasar, lepaskan, kemudian habiskan. Jika bahagian itu bergerak selepas kasar, pergerakan itu tergolong dalam pelan proses, bukan dalam nota kerja semula.
Bores, Datum dan Perumahan Yang Mesti Kekal Sepusat
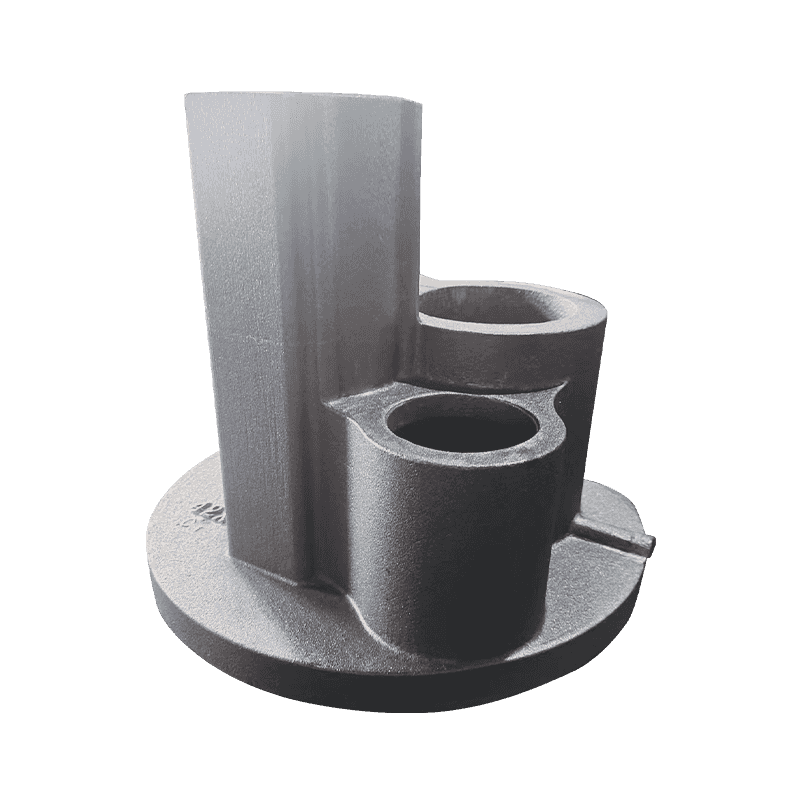
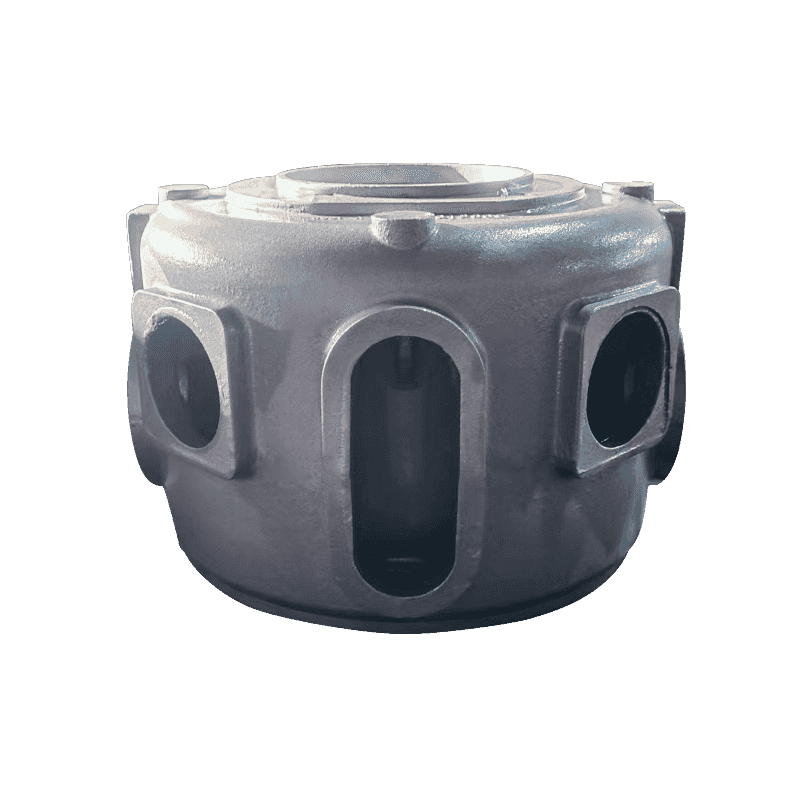
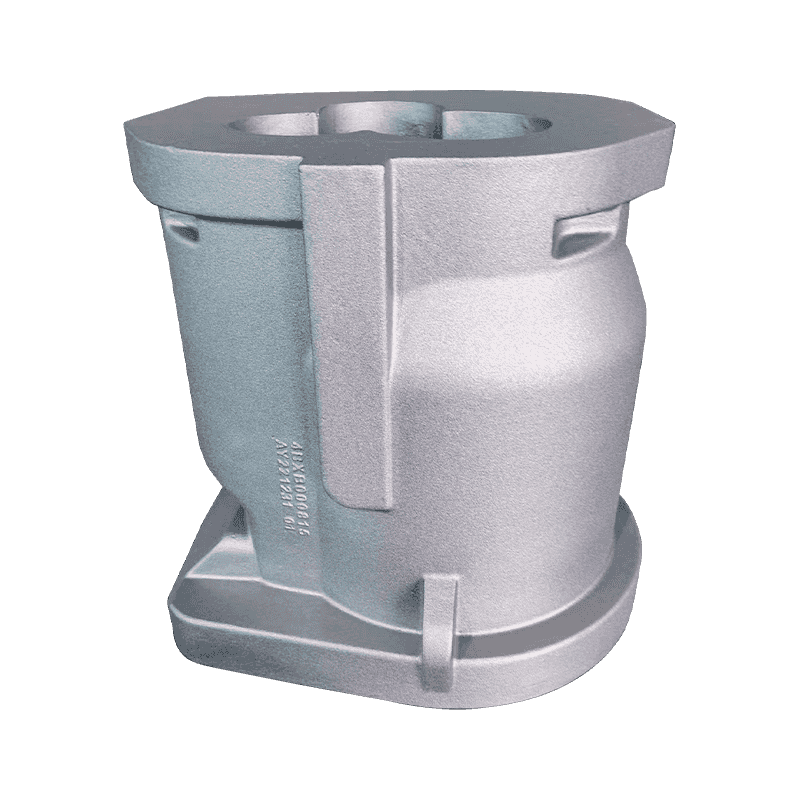
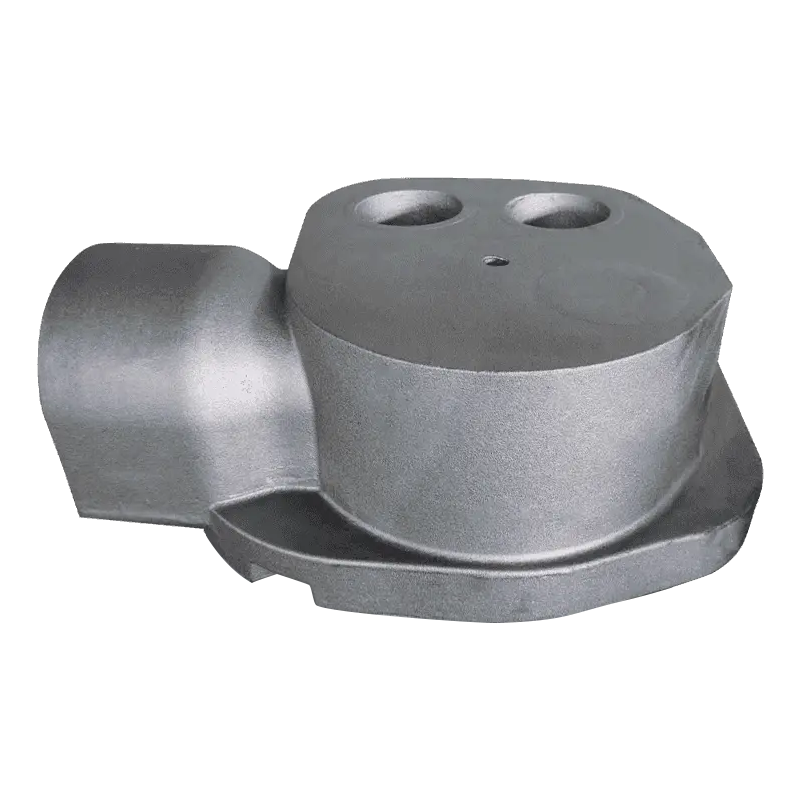
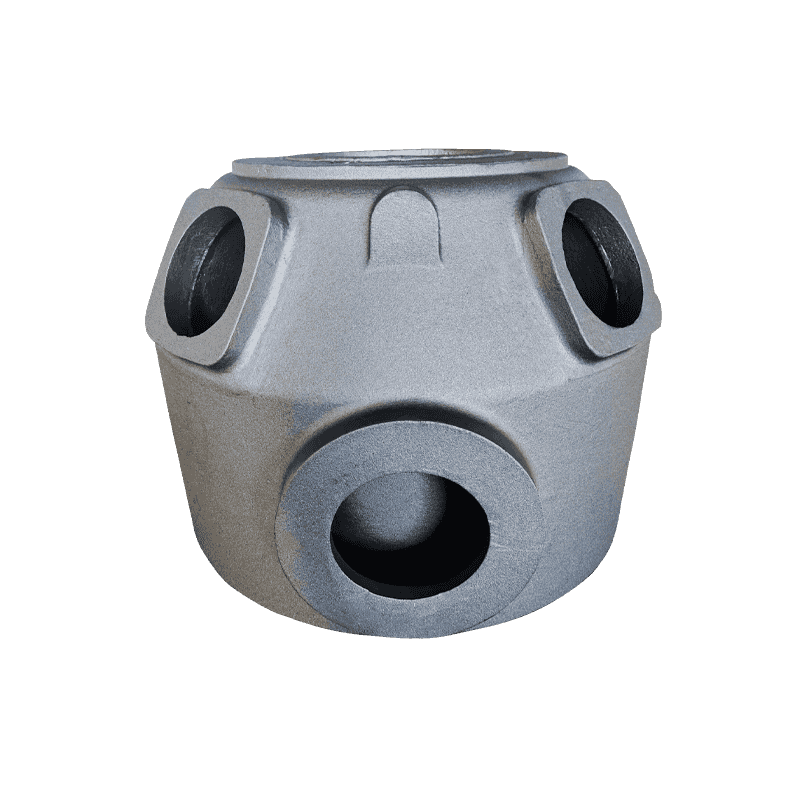
Kebanyakan penolakan pada tuangan besi mulur bermesin adalah geometri, bukan kosmetik. Badan pemampat mengikat muka pelekap, lubang utama dan beberapa tempat duduk aci. Nyatakan bahawa lubang dari muka tuangan mentah dan toleransi yang anda benar-benar berusaha adalah corak, bukan mesin.
Urutan yang bertahan adalah tidak menarik: kasar muka datum, biarkan tuangan selesai, kemudian selesaikan lubang dan mesin setiap tempat duduk yang berkaitan daripadanya. Kekuatan besi mulur yang lebih tinggi membolehkan pereka menipiskan dinding berbanding dengan besi kelabu, yang membantu berat dan menjejaskan kestabilan, kerana perumah nipis melencong di bawah pengapit dan mengendur selepas dipotong.
Elaun pemesinan adalah separuh lagi perbualan itu. Elaun terlalu sedikit memaksa pas gosokan cetek; terlalu banyak bermakna operasi roughing tambahan dan peluang yang lebih tinggi untuk membuka keliangan.
| Saiz hantaran (dimensi maks) | Elaun muka tunggal | Bahagian tipikal |
|---|---|---|
| Sehingga 150 mm | 2-3 mm | Sarung, perumah kecil, pad mesin |
| 150-500 mm | 3-5 mm | Badan pam, perumah galas, badan injap |
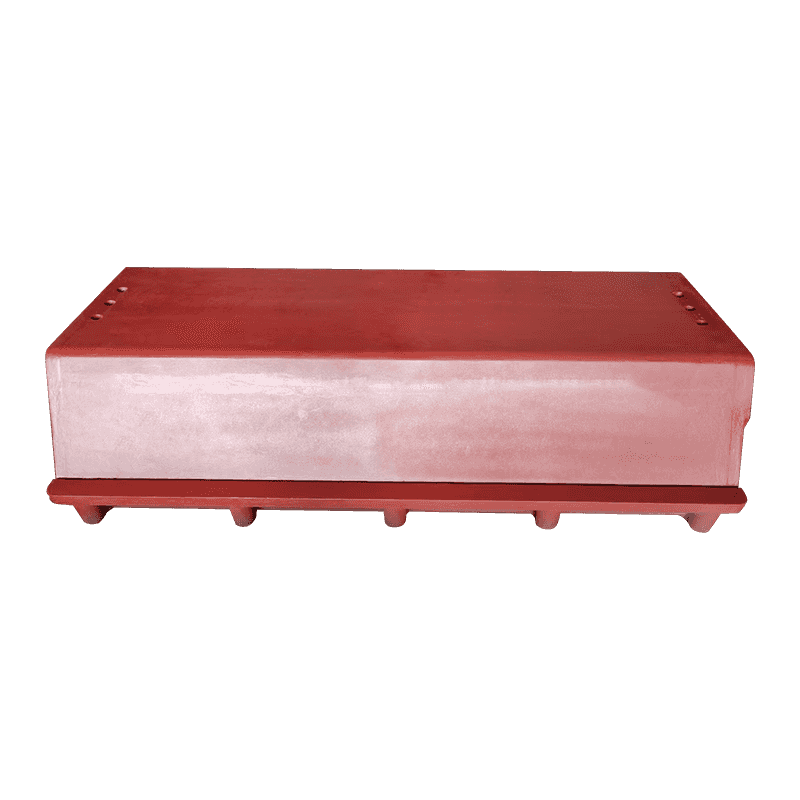
| 500-1500 mm | 5-8 mm | Badan pemampat, tapak mesin |
| Lebih 1500 mm | 8-12 mm | Lajur dan bingkai besar |
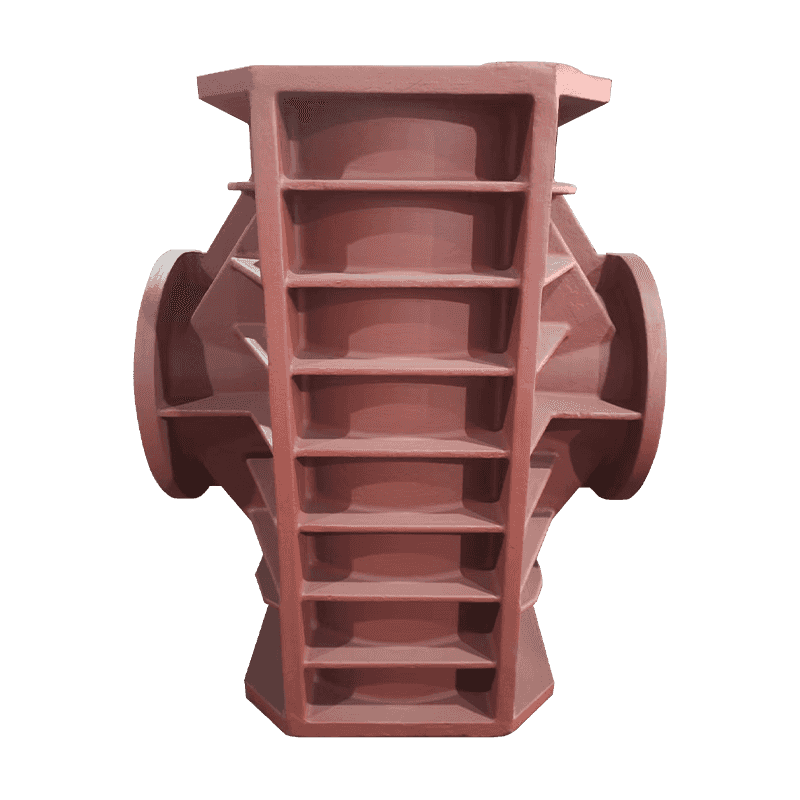
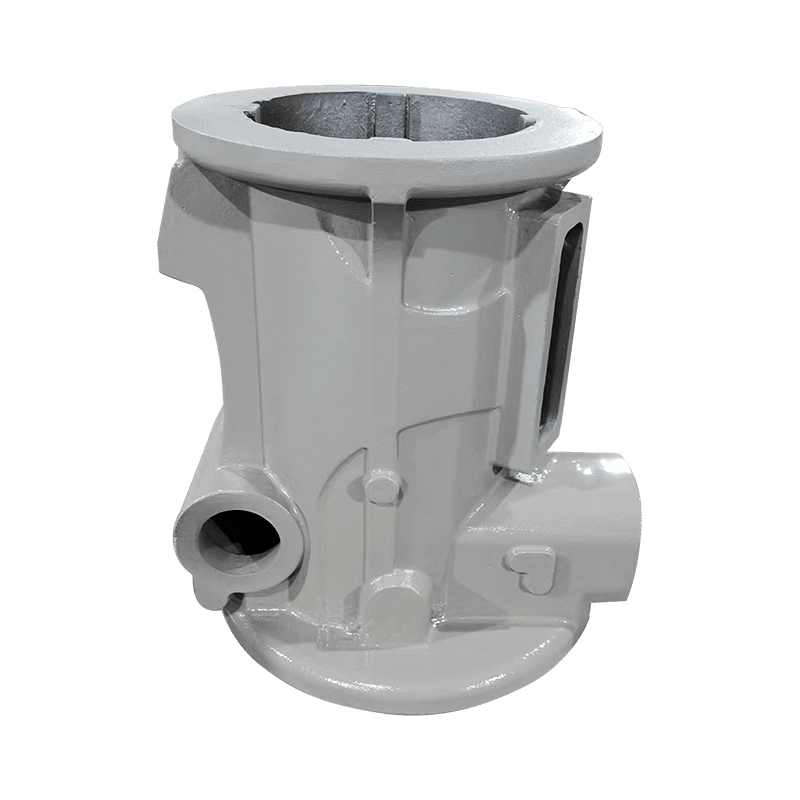
Bingkai dan Lajur: Tempat Getaran Menetapkan Penamat
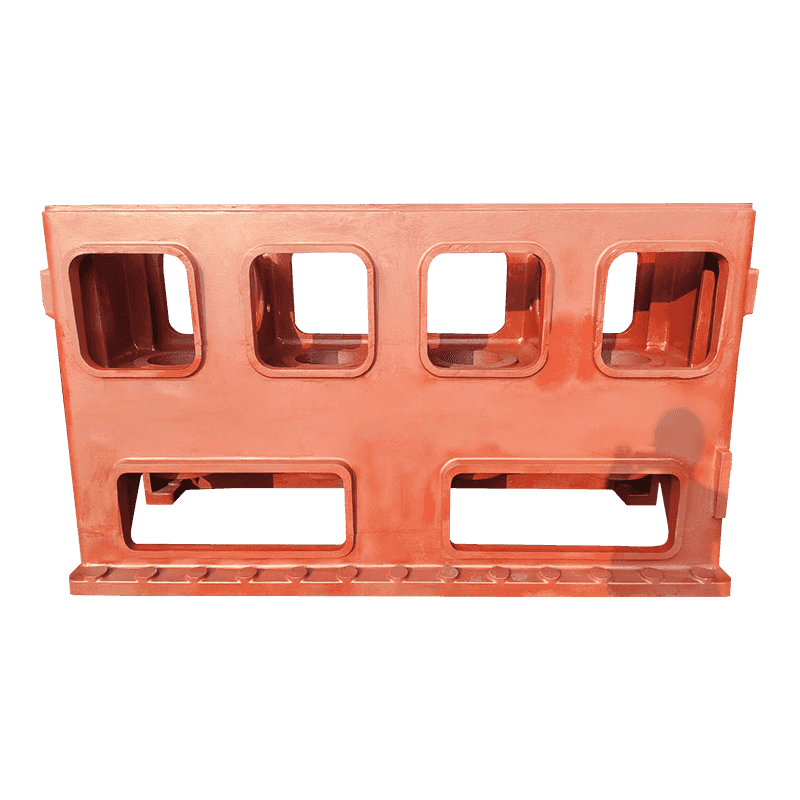
Pembina alatan mesin memilih antara besi kelabu dan mulur atas sebab yang muncul dalam potongan. Grafit serpihan dalam besi kelabu menukarkan getaran kepada haba dengan berkesan, jadi katil dan gelongsor yang mesti kekal senyap selalunya adalah besi kelabu. Grafit nodular melepaskan sebahagian daripada redaman itu tetapi membawa kekuatan dan kekakuan yang lebih tinggi, itulah sebabnya tiang dan struktur di bawah beban lentur selalunya adalah besi mulur.
Bagi ahli mesin, ini bermakna tuangan besar perlu stabil sebelum ia boleh tepat. Keseimbangan terma dengan kedai penting seperti pengapit: lajur yang dimesin kasar yang sejuk dan selesai hangat akan bergerak antara operasi. Gambaran yang lebih luas tentang bagaimana kualiti tuangan membawa kepada ketepatan pemesinan patut dibaca sebelum lukisan dibekukan.
Dalam amalan: mesin muka pelekap dahulu, tunjukkan tempat duduk rel daripadanya, dan tahan pas penamat sehingga bahagian itu berhenti bergerak. Pada toleransi yang ketat, ukur pada dua hari berbeza.
Badan Pam dan Injap: Ketebalan Dinding dan Laluan Kebocoran
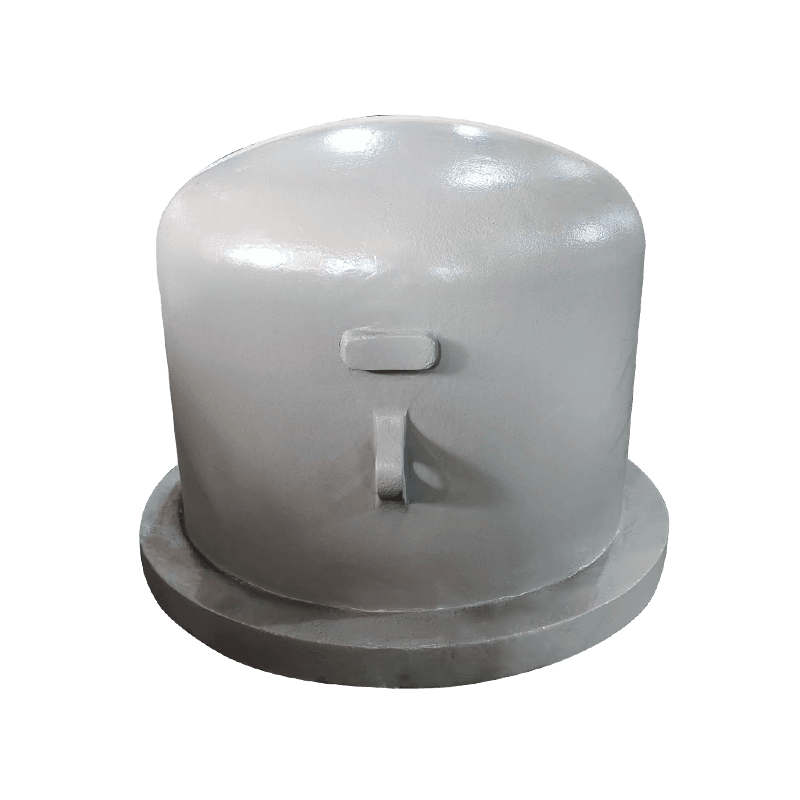
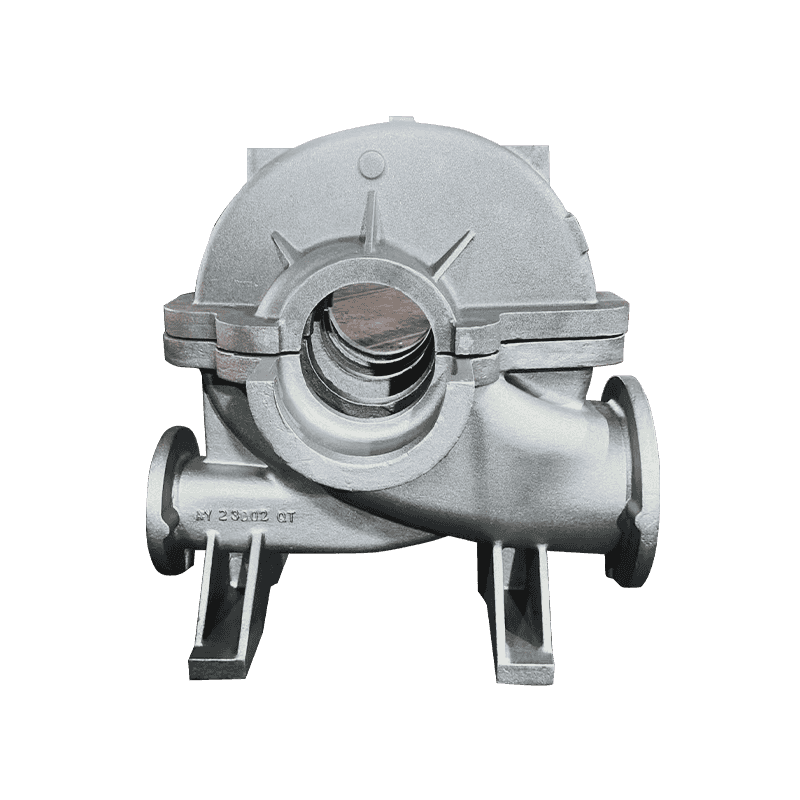
Selongsong pam dan badan injap adalah sempadan tekanan, jadi kecacatan tersembunyi membawa harga yang tinggi. Liang yang terkubur di dinding adalah tuangan; liang yang sama dibuka oleh bar yang membosankan adalah bahagian yang dibuang dengan jam pemesinan telah dilaburkan di dalamnya.
Dua tabiat mengurangkan risiko itu. Tentukan pemeriksaan tidak merosakkan pada sempadan tekanan sebelum pemesinan dan bukannya selepas, kerana radiografi atau ujian ultrasonik pada tuangan kasar kos jauh lebih rendah daripada bahagian siap dengan muka kedap yang menangis. Dan letakkan kerataan dan keselarian pada lukisan untuk muka bebibir dan lubang pengedap, kerana toleransi dimensi am jarang mengawal ciri yang sebenarnya bocor.
Besi mulur mendapat tempat di sini dengan bertolak ansur dengan tukul air, kitaran haba dan pancang tekanan yang akan memecahkan bahan yang lebih rapuh. Akibat pemesinan adalah mudah: muka pengedap dan bulatan bolt perlu memegang geometri mereka selepas ujian hidro, bukan sahaja di bangku simpanan.
Apa yang perlu diselesaikan sebelum pemotongan pertama
Pemesinan tuangan besi mulur yang boleh dipercayai kebanyakannya merupakan tabiat pembelian dan bukannya rahsia perkakas. Letakkan mata ini pada pesanan dan tingkat kedai berhenti meneka:
- Gred ditambah julat kekerasan, dengan lokasi ujian dinyatakan.
- Elaun pemesinan mengikut ciri, bukan satu angka selimut.
- Takrifan datum, dan sama ada datum adalah sebagai-cast atau dimesin.
- Kriteria penerimaan untuk keliangan pada tekanan dan permukaan pengedap.
- Kelulusan sampel yang merangkumi peta kekerasan daripada bahagian yang dibelah.
Hasilnya: apabila penyebaran kekerasan dikawal dan datum dipersetujui, mesin besi mulur pada kelajuan yang boleh diramal dengan hayat alat yang boleh diramal. Pembolehubah yang kekal ialah yang anda pilih untuk dibiarkan terbuka.
Haian Aoyu Machinery Manufacturing menghasilkan tuangan besi mulur dan kelabu untuk pemampat, pam, injap dan alat mesin, dengan kira-kira 20,000 tan kapasiti tuangan tahunan dan pengalaman eksport di seluruh Eropah, Jepun dan Amerika Utara; anda boleh menyemak skop pemutus penuh di belakang bahagian ini sebelum anda meletakkan lukisan di atas meja pembekal.