EN
Kotak engkol pemampat lulus pemeriksaan masuk pada 205 HB, dengan selesa di dalam julat pada lukisan. Tiga minggu kemudian bahagian yang sama dari mesin tuang seterusnya dengan cip yang berbeza, memakai perkakas pada kadar dua kali ganda dan keluar dari lekapan dengan lubang galas yang herot. Kimia tidak berubah, nota lukisan masih memerlukan keadaan normal, dan bacaan kekerasan hanya berbeza beberapa mata. Apa yang berubah ialah penyejukan: kumpulan kedua menyejuk lebih cepat selepas goncangan, jadi lebih banyak matriksnya selesai sebagai pearlit.
Itulah keseluruhan hujah untuk merawat rawatan haba sebagai spesifikasi bahan dan bukannya langkah penamat. Kimia menetapkan siling dalam besi mulur; matriks menentukan apa yang anda terima sebenarnya. Perkara berikut merangkumi perkara yang dilakukan oleh setiap rawatan biasa kepada matriks, rawatan yang sesuai dengan bahagian mana, dan cara menulis keperluan yang boleh diukur dan diperakui oleh faundri.
Apakah Rawatan Haba Berubah dan Perkara yang Tidak Boleh Berubah
Besi mulur adalah mulur kerana grafitnya dirawat dengan magnesium atau nadir bumi sebelum dituang, jadi ia menjadi pejal sebagai nodul dan bukannya serpihan. Nodul menumpulkan hujung retak yang akan diasah oleh serpihan, dan geometri itu bertahan setiap rawatan haba biasa. Pemanasan melampau melebihi 1000 °C mula merosakkannya, yang merupakan salah satu sebab tingkap rawatan tidak terbuka.
Rawatan haba yang dikawal ialah matriks, logam antara nodul. Empat syarat meliputi hampir semua kerja komersial:
- Ferit: lembut, boleh dimesin, pemanjangan tinggi, dan matriks gred anil sepenuhnya.
- Pearlite: lamellar karbida dan ferit, lebih kuat dan keras dengan pemanjangan yang berkurangan.
- Martensit terbaja: dihasilkan dengan pelindapkejutan dan pembajaan, keadaan biasa yang paling sukar.
- Ausferrite: ferit acicular dengan austenit tertahan, dihasilkan oleh austempering dan asas gred ADI.
Kerja kedua ialah melegakan tekanan. Tuangan menjadi sejuk tidak sekata dalam acuan, dan goncangan, pengisaran dan pemesinan kasar mengunci lebih banyak tekanan. Dipegang pada 550–650 °C dan perlahan disejukkan, bahagian mengendur tanpa matriksnya berubah sama sekali, yang lebih penting kepada tapak mesin yang besar daripada sebarang keuntungan dalam kekuatan tegangan.
Lima Rawatan dan Bahan Yang Dihasilkan Setiap Satu
Rawatan biasanya dinyatakan mengikut nama, tetapi nama itu adalah singkatan untuk matriks dan julat sifat. Julat di bawah adalah realistik untuk gred standard pada saiz bahagian biasa.
| Rawatan | Matriks | Kekuatan tegangan | Kekerasan | Pemanjangan | Bahagian tipikal |
|---|---|---|---|---|---|
| Melegakan tekanan | Tidak berubah | Sebagai pelakon | Sebagai pelakon | Sebagai pelakon | Pangkalan mesin, lajur, bingkai berat |
| Sepuh penuh | Ferit tambah nodul | 400–500 MPa | 130–180 HB | 12–18 % | Badan pam, perumah, penutup |
| normalkan | Pearlite, selalunya 70% atau lebih | 650–750 MPa | 230–270 HB | 3–6 % | Kotak engkol, tempat duduk galas, tempat duduk rotor |
| Memadamkan dan marah | Martensit terbaja | 800–1000 MPa | 250–330 HB | 2–5 % | Pakai alat ganti, gear, pengikut cam |
| Austemper | Ausferrite | 800–1400 MPa | 270–400 HB | 1–10 % | Haus tinggi dan bahagian keletihan yang tinggi |
Dua amaran berada di sebelah meja itu. Kadar penyejukan mengikut ketebalan bahagian, jadi haba besi yang sama boleh menyelesaikan ferit dalam dinding 100 mm dan pearlitik dalam rusuk 12 mm. Dan penukaran kekerasan kepada tegangan hanya berlaku apabila matriks adalah seragam; dalam tuangan ferit-perlit campuran, 200 HB boleh menggambarkan dua bahan yang agak berbeza.
Memadankan Rawatan dengan Bahagian
Gred pada lukisan sering diwarisi daripada projek lama. Ia patut menyemak rawatan terhadap apa yang sebenarnya dilakukan oleh bahagian itu dalam perkhidmatan.
Pangkalan dan lajur alat mesin
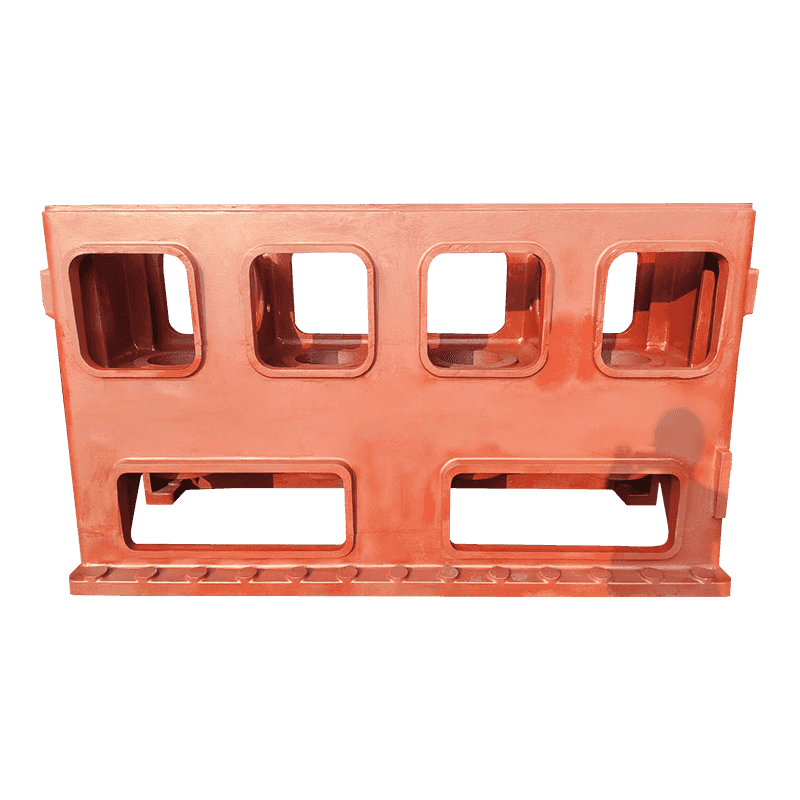
Ini adalah struktur, bukan permukaan haus, jadi sifat yang penting ialah kestabilan dimensi selepas pemesinan dan bukannya gred kekuatan. Tapak berat biasanya dilepaskan tekanan dua kali, sekali selepas goncangan dan sekali lagi selepas pemesinan kasar. Melangkau pelepasan kedua adalah sebab yang kerap mesin memegang geometri selama sebulan dan hanyut selepas itu. Kehausan permukaan adalah persoalan yang berasingan, dan di mana laluan gelongsor membawa beban, rawatan haba tuangan alat mesin boleh meningkatkan kekerasan permukaan tanpa mengubah gred pukal.
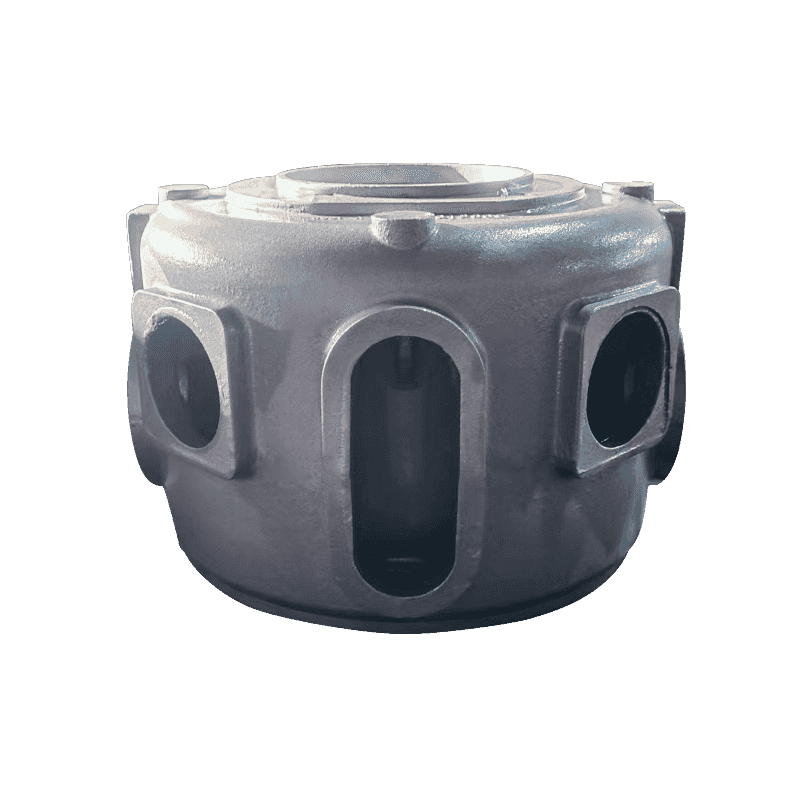
Perumah pemampat, kotak engkol dan tempat duduk galas
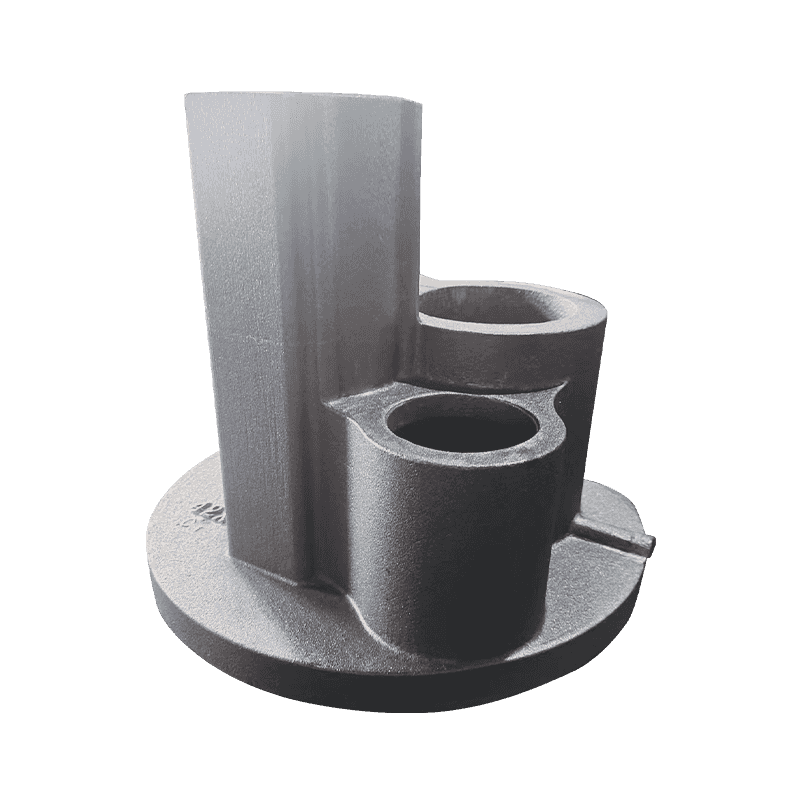
Bahagian pemampat berada dalam rejim yang berbeza. Kotak engkol membawa getaran dan tempat duduk galas membawa beban berputar, jadi kekuatan dan rintangan haus lebih penting daripada kestabilan, dan menormalkan atau pelindapkejutan dan pembajaan adalah pilihan biasa. Di seberang julat tuangan pemampat , sebagai contoh, kotak engkol dan tempat duduk galas biasanya disebut dalam keadaan dirawat haba dan bukannya sebagai tuang.
Badan pam dan injap
Badan pam dan badan injap adalah sempadan tekanan. Mereka memerlukan ketegasan tekanan, muka pengedap yang boleh dimesin dan pemanjangan yang cukup untuk bertahan dalam pengendalian dan ujian hidrostatik, itulah sebabnya keadaan ferit anil adalah perkara biasa di sini. Kekerasan bukanlah matlamat; mesin matriks yang lembut dan seragam lebih pantas dan mengelak dengan lebih mudah dijangka.
Menulis Keperluan Yang Boleh Diperakui
Nota lukisan yang menyatakan haba dirawat atau dikeraskan tidak boleh disahkan dan tidak akan disebut secara konsisten. Enam item menukar rawatan kepada spesifikasi.
- Gred dan standard, seperti EN-GJS-500-7 hingga EN 1563 atau 80-55-06 kepada ASTM A536, bersama-sama dengan rawatan yang menghasilkannya.
- Jalur kekerasan dengan lokasi ukuran, dinyatakan sebagai julat dan bukannya sasaran tunggal.
- Uji jenis kupon dan kedudukan, contohnya blok lunas atau tuangan blok Y secara berasingan daripada bahagian.
- Had struktur mikro: peratusan nodulariti, saiz grafit, dan pecahan ferit atau pearlit yang boleh diterima.
- Keperluan pelepasan tekanan di mana-mana bahagian akan dimesin dengan toleransi yang ketat.
- Keadaan penghantaran: seperti dibuang, diletupkan, dilegakan tekanan, dimesin kasar atau siap.
Mod Kegagalan Berbaloi Reka Bentuk
Kebanyakan masalah rawatan haba adalah masalah geometri dan keratan jauh sebelum masalah relau.
- Padamkan rekahan pada sudut dalaman yang tajam dan perubahan bahagian yang mendadak, dikurangkan dengan fillet dan jejari yang banyak.
- Herotan semasa pelindapkejutan, paling teruk pada bahagian yang panjang, nipis atau tidak simetri.
- Tompok lembut yang disebabkan oleh pengasingan atau pengecutan mikro, yang bertindak balas tidak sekata terhadap pengerasan.
- Permukaan ternyahkarburasi atau terkena skala selepas penyepuhlindapan dalam suasana tidak terkawal, yang muncul kemudian sebagai variasi pemesinan.
- Over-austempering, yang menukar kekuatan untuk austenit tertahan yang boleh berubah di bawah beban.
Sebelum Anda Melepaskan Pesanan Belian
Soalan ini menentukan sama ada artikel pertama sepadan dengan artikel kesepuluh.
- Standard dan gred yang manakah akan muncul pada sijil?
- Di manakah kekerasan diukur, dan pada berapa banyak tuangan setiap lot?
- Adakah kupon ujian dihantar secara berasingan, dan adakah sijil menyatakan demikian?
- Apakah herotan yang boleh diterima selepas rawatan?
- Adakah tekanan pembekal akan hilang semula selepas pemesinan kasar?
- Apakah tetingkap proses yang digunakan, dan bagaimana ia direkodkan untuk kebolehkesanan?
Rawatan haba bukanlah operasi penamat yang dipasang pada tuangan; ia adalah langkah yang mengubah tuangan menjadi bahan. Tentukan matriks daripada perkara yang dilakukan oleh bahagian itu, tulis keperluan dalam istilah yang boleh diukur oleh makmal, dan layan sijil sebagai bukti tentang kupon dan bukannya janji tentang pemutus. Pembekal yang mengawal masa goncangan dan penyejukan cenderung untuk menjawab soalan ini tanpa teragak-agak, kerana di situlah kebanyakan variasi dalam tuangan besi mulur dirawat haba sebenarnya bermula.