EN
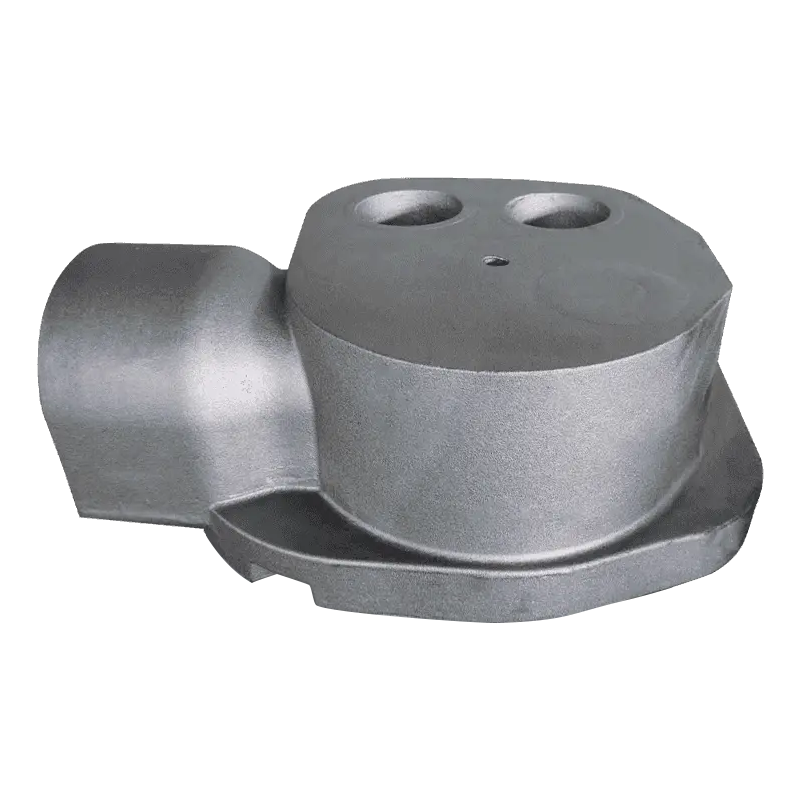
Badan pemampat 1.8 tan meninggalkan shakeout dengan tepi yang bersih dan melepasi pemeriksaan dimensinya, kemudian gagal di pusat pemesinan: jalur gelap berlumur membuka beberapa milimeter di bawah muka atas. Lembaran kimia kelihatan munasabah dan tuangan tidak berliang. Kecacatan adalah pengapungan grafit, dan apabila ia mencapai permukaan mesin haba, rawatan cair dan kos pengacuan sudah dibelanjakan.
Peraturan kerja adalah mudah untuk dinyatakan. Pengapungan ialah kecacatan didorong ketumpatan bahagian berat yang menyejukkan perlahan, dan ia dikawal dengan memadankan karbon yang setara dengan modulus bahagian, dengan menyejukkan muka atas dengan sengaja, dan dengan memutuskan terlebih dahulu di mana logam korban akan diletakkan. Kimia sahaja tidak akan membetulkannya, dan bar ujian cast yang berasingan tidak akan memberi amaran kepada anda tentangnya.
Apakah Pengapungan Grafit Sebenarnya
Besi mulur menjadi pejal melalui tindak balas eutektik di mana grafit tumbuh sebagai nodul di dalam cecair. Nodul mempunyai ketumpatan kira-kira 2.2 g/cm³; cecair besi di sekeliling adalah hampir 7 g/cm³. Jurang itu adalah daya keapungan, dan dalam tuangan yang kekal cair untuk masa yang lama ia sudah cukup untuk menggerakkan nodul ke atas melalui leburan.
Dalam dinding 20 mm, pembekuan mengambil masa beberapa saat dan nodul dikunci di mana ia terbentuk. Dalam dinding 150 mm aloi yang sama boleh kekal cair selama beberapa minit, dan nodul yang terbentuk awal mempunyai masa untuk naik. Hasilnya ialah lapisan kaya grafit di bawah muka atas — selalunya 5 hingga 30 mm teratas, bergantung pada saiz bahagian dan suhu penuangan — duduk di atas jalur yang struktur dan sifatnya telah merosot secara senyap.
Pengapungan ialah pengasingan makro, bukan masalah nodulariti. Jalur yang terjejas boleh menunjukkan kiraan nodul yang boleh diterima di bawah mikroskop manakala kekuatan tegangan dan pemanjangan dalam jalur itu telah menurun dengan mendadak.
Perbezaan itu menentukan bagaimana kecacatan itu diperiksa. Faundri boleh menghasilkan nodulariti yang sangat baik, matriks yang bersih dan ujian tegangan yang lulus pada bar tuangan yang berasingan, dan masih menghantar tuangan yang muka atasnya tidak akan bertahan dalam pemesinan pertama. Ia juga membayar untuk mengasingkan pengapungan daripada keluarga kecacatan yang lain: grafit chunky muncul dalam bahagian yang berat sebagai degenerasi berkelompok, seperti vermikular dan bukannya penghijrahan fizikal nodul, dan grafit yang meletup biasanya menunjukkan masalah rawatan cair. Ubat-ubatannya berbeza, jadi diagnosis harus spesifik.
Operator yang menemui kecacatan buat kali pertama cenderung menyalahkan amalan menuang. Perlu kembali kepada bahan itu sendiri — penyegaran ringkas apa yang diberikan oleh besi mulur dalam perkhidmatan meletakkan masalah dalam perspektif sebelum kedai lebur mengambil kesalahan.
Modulus Setara Karbon dan Bahagian: Dua Nombor Yang Penting
Dua pembolehubah menentukan kebanyakan keputusan. Yang pertama ialah setara karbon, CE = C Si/3, dengan fosforus ditambah oleh beberapa kedai. Yang kedua ialah modulus bahagian, nisbah isipadu ke permukaan bahagian terberat tuangan, kerana ia menetapkan berapa lama logam kekal cair selepas diisi.
Ulasan yang diterbitkan mengenai besi mulur keratan berat meletakkan risiko pengapungan melebihi kira-kira 4.5% CE, dan risiko meningkat apabila saiz bahagian bertambah. Itulah sebabnya karbon dan silikon perlu dikaitkan dengan modulus bahagian dan bukannya dipilih sekali dan digunakan semula merentasi keluarga produk: bahan kimia yang mengalir dengan indah ke dalam penutup pam nipis akan terapung dalam badan pemampat yang tebal.
| Pembolehubah | Mengapa ia menggerakkan risiko pengapungan | Arah untuk bahagian berat |
|---|---|---|
| Setara karbon | Menetapkan jumlah grafit eutektik dan kecairan; tetingkap pemejalan yang panjang membolehkan nodul bergerak | Tahan hampir 4.1 hingga 4.4%, di hujung bawah sebaik sahaja ketebalan dinding melepasi kira-kira 100 mm |
| Karbon | Karbon is the material that floats; every extra tenth adds volume to the accumulation band | Biasanya 3.5 hingga 3.7% daripada 3.8% dan ke atas |
| silikon | Menaikkan CE sebanyak kira-kira satu pertiga daripada beratnya sendiri dan menggalakkan grafitisasi | 2.0 hingga 2.5%, dipilih terhadap siling CE dan bukannya terhadap gred sahaja |
| Suhu menuang | Panas lampau tambahan memanjangkan masa tuangan kekal cair | Sejuk seperti acuan mengisi dengan pasti, selalunya 1,360 hingga 1,400 °C |
| Penyejukan muka atas | Membekukan nodul kunci awal atas di tempatnya | Sejuk, padat menghadap pasir, tiada bahagian atas panas dibiarkan terbuka |
| Kedudukan riser | Riser atas memegang kolam cecair tepat di mana nodul berkumpul | Suapan dari sisi atau bawah di mana geometri membenarkan; sejuk di bawah muka atas |
Jadual adalah arah perjalanan, bukan resipi. Dua faundri yang bekerja dengan modulus bahagian yang sama boleh mengendap pada paras karbon yang berbeza dan kedua-duanya betul, kerana sifat pasir, amalan sejuk dan suhu penuangan berbeza. Apa yang tidak sepatutnya berbeza ialah disiplin menulis CE sasaran terhadap modulus bahagian sebelum corak dipasang, dan menyemaknya semula apabila pelanggan menebal dinding atau menambah bos.
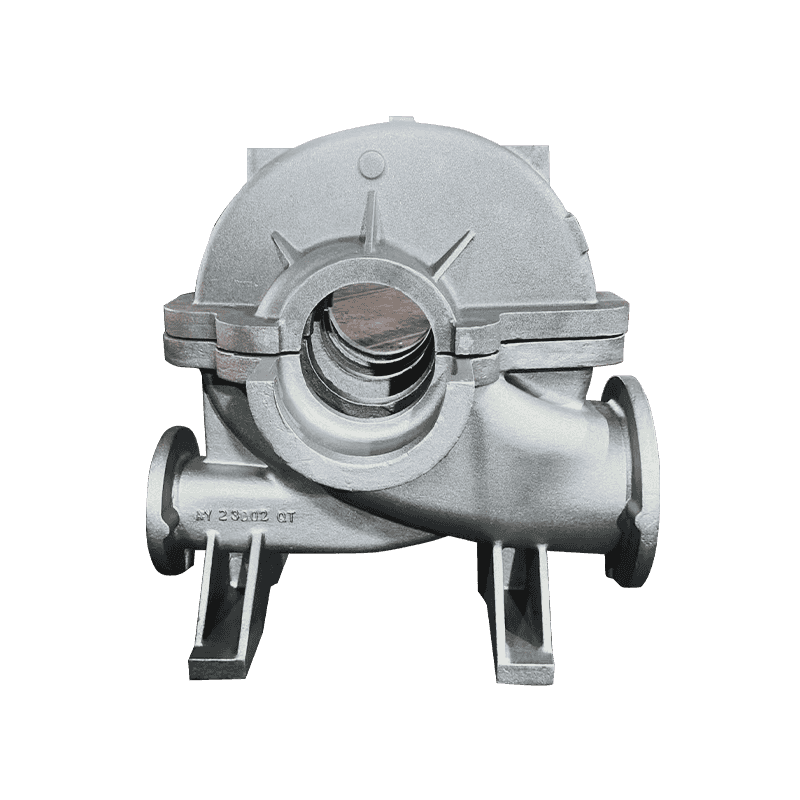
Bahagian cangkerang tebal adalah tempat aritmetik menggigit: badan pemampat dengan dinding 60 hingga 90 mm, tapak mesin dengan jisim pusat yang berat, atau perumah pam dengan bebibir dalam semuanya memberikan nodul perjalanan yang lama ke atas.
Membaca Tanda Sebelum Talian Pemesinan Berlaku
Pengapungan jarang mengumumkan dirinya dalam faundri. Ia muncul di pusat pemesinan, dalam kerja semula atau dalam aduan pelanggan. Isyarat cukup konsisten untuk membina rutin sekitar:
- Penampilan permukaan: bahagian atas muka boleh kelihatan lebih kusam atau kasar selepas letupan, dan pemesinan kasar membuka jalur gelap yang mengikuti permukaan dan bukannya menyeberanginya.
- Metalografi in-situ: potongan sampel dari muka atas tuangan percubaan, atau dari lug yang dibentuk dengan modulus yang sama, mendedahkan jalur pengumpulan yang tidak pernah ditunjukkan oleh bar tuangan berasingan.
- Pemetaan kekerasan: zon terapung sering membaca lebih lembut dan lebih ferit daripada sebahagian besar tuangan, yang menunjukkan dengan jelas pada grid yang dipetakan.
- Halaju ultrasonik dan pengecilan: berguna untuk penyaringan sebaik sahaja bacaan ditentukur terhadap sampel terbelah bagi geometri yang sama.
- Pembahagian yang merosakkan: masih merupakan kaedah rujukan, dan berbaloi dengan kos pada setiap corak baharu atau perubahan kimia yang ketara.
Jangan luluskan tuangan bahagian berat pada kekuatan bar ujian tuangan berasingan sahaja. Bar dituangkan nipis, ia membeku dengan cepat, dan ia kebal terhadap kecacatan yang anda cuba tangkap.
Amaran awal yang paling murah ialah tuangan percubaan yang dipotong melalui dinding paling berat. Satu potongan melalui muka atas memberitahu anda lebih lanjut tentang setara karbon, penempatan sejuk dan kedudukan riser daripada ujian tegangan selama sebulan.
Langkah-Langkah Balas Yang Berkekalan dalam Pengeluaran
- Tetapkan kimia kepada bahagian, bukan kepada gred. Tarik karbon ke bawah dahulu, kemudian potong silikon pada siling CE; jika spesifikasi mendorong silikon ke atas untuk keperluan matriks, karbon perlu turun lebih jauh.
- Bekukan muka atas dahulu. Sejuk luaran atau dalaman, atau pasir menghadap yang menarik haba lebih cepat, memendekkan tingkap di mana nodul boleh bergerak. Saizkan kesejukan terhadap bintik panas sebenar dan bukannya dititik pada muka.
- Tuangkan sejuk semasa acuan penuh dengan pasti. Superheat membeli kecairan dan kos rintangan pengapungan; 1,360 hingga 1,400 °C meliputi kebanyakan kerja bahagian berat, dan pegangan lama dalam relau juga berfungsi melawan anda.
- Tentukan di mana kecacatan itu dibenarkan untuk hidup. Muka mesin kritikal terletak di bahagian bawah atau di sisi acuan; bahagian atas muka mendapat elaun korban, 10 hingga 25 mm sebagai titik permulaan biasa, dimesin jauh dengan jalur terapung di dalamnya.
- Pastikan rawatan cair ketat. Sisa magnesium sekitar 0.03 hingga 0.05%, kandungan nadir bumi yang rendah, inokulasi segera dan tiada pemanasan semula yang tidak perlu semuanya mengurangkan kemungkinan masalah rawatan menimbulkan masalah pengapungan.
- Sahkan setiap haba, bukan setahun. Sampel keratan daripada tuangan pertama corak baharu, ditambah metalografi berkala dari muka atas, menangkap setara karbon hanyut sebelum satu kelompok mencapai garisan pemesinan.
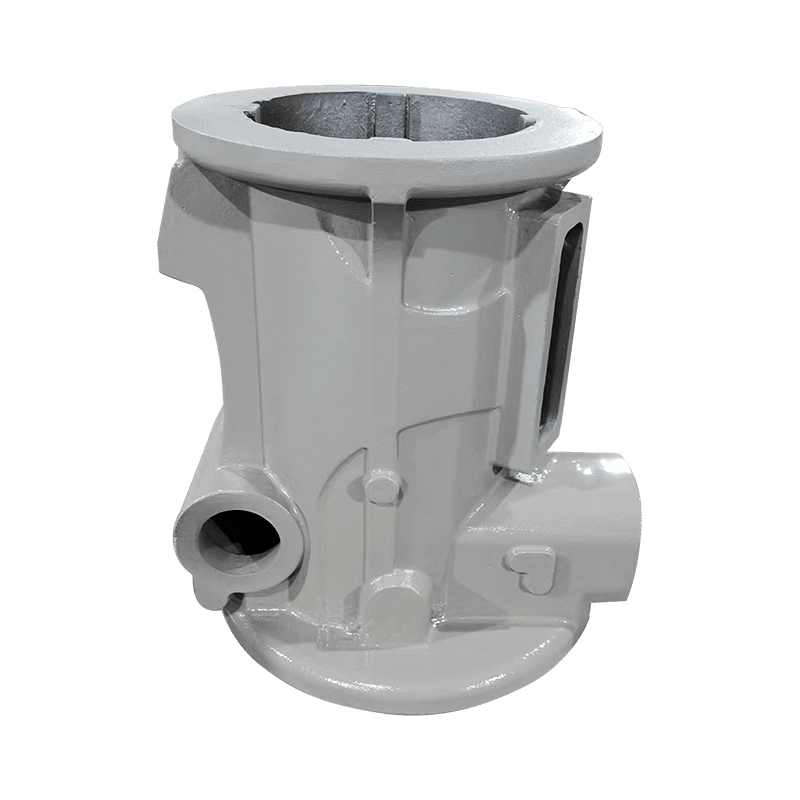
Tiada satu pun daripadanya yang mahal dengan sendirinya, dan untuk struktur sekeping yang berat - tapak mesin, badan pemampat, perumah pam - artikel pertama yang dipotong membayar untuk dirinya sendiri pada kali pertama ia menghalang tuangan yang dibuang.
Perkara yang Perlu Ditanya Sebelum Anda Membuat Pesanan
Jika anda membeli tuangan besi mulur keratan berat, pengapungan ialah soalan pembekal sama seperti soalan faundri. Jawapan yang anda inginkan adalah khusus, dan soalannya pendek:
- Modulus bahagian manakah yang anda bina kimia di sekelilingnya, dan apakah persamaan karbon yang anda sasarkan untuknya?
- Di manakah anda mengambil sampel metalografi, dari tuangan itu sendiri atau dari bar tuangan berasingan?
- Bagaimanakah anda mengawal penyejukan pada muka atas, dan apakah kedudukan riser?
- Apakah elaun pemesinan yang anda tinggalkan di muka atas, dan bagaimana anda mencapai nombor itu?
- Adakah anda merekodkan karbon, silikon, magnesium dan suhu penuangan untuk setiap haba, dan bolehkah saya melihat enam bulan terakhir data itu?
Pembekal yang menjawab dua soalan pertama secara umum dan yang terakhir dengan janji adalah memetik harga dan bukannya struktur. Akibat komersial wajar dinyatakan dengan jelas: tuangan yang lulus sijilnya dan gagal di pusat pemesinan adalah jenis sekerap yang paling mahal, kerana pembeli telah membayar untuk pengangkutan, masa pemesinan dan barisan pengeluaran yang dihentikan.
Pembekal yang mengendalikan bahagian berat dengan baik biasanya menjawab soalan ini sebelum ditanya; modulus bahagian, setara karbon sasaran, susun atur sejuk dan kedudukan pensampelan cenderung muncul dalam pakej sebut harga tanpa digesa.
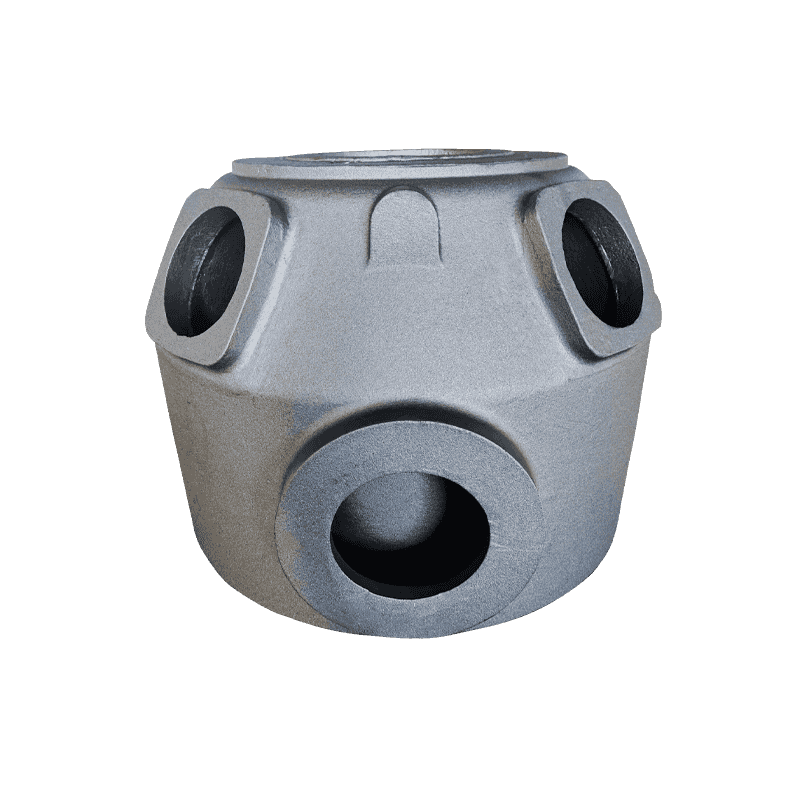
Disiplin yang sama dijalankan julat tuangan besi mulur dibina di sekeliling komponen pemampat, pam, injap dan alat mesin, di mana ketebalan dinding cukup berbeza sehingga tiada satu bahan kimia meliputi setiap bahagian.
Pengapungan grafit bukanlah kecacatan misteri apabila fizik berada di atas meja. Nodul adalah lebih ringan daripada cecair yang membawanya, bahagian berat kekal cecair cukup lama untuk perbezaan itu menjadi jirim, dan logam yang berakhir di bawah muka atas bukanlah logam yang diandaikan oleh lukisan.
Kawalnya dengan tiga keputusan yang dibuat awal: karbon yang setara dipadankan dengan modulus bahagian, penyejukan yang disengajakan pada muka atas dan elaun pemesinan yang mengekalkan jalur terapung di dalam tong sekerap dan bukannya di dalam bahagian siap. Segala-galanya selepas itu — bar ujian, sijil dan laporan pemeriksaan — adalah pengesahan, bukan perlindungan.