EN
Kebenaran Keras Tentang Karbida dalam Tuangan Besi Mulur
Empat lubang ke dalam larian pengeluaran, gerudi mula merokok. Sijil bahan mengatakan besi mulur, gred 80-55-06. Pemeriksaan titik kekerasan berhampiran laluan berteras berbunyi 312 HBW, jauh melebihi spesifikasi. Cipnya pendek, berpasir dan kelabu dan bukannya keriting bersih. Bahagian ini mematuhi dimensi, tetapi ia akan menjadi sukar untuk dimesin dan berisiko di bawah beban. Puncanya hampir pasti karbida.
Karbida dalam tuangan besi mulur jarang muncul dalam pemeriksaan masuk. Mereka bersembunyi di sebalik kekerasan purata yang boleh diterima dan permukaan yang bersih. Ia menjadi kelihatan apabila alat haus dalam beberapa minit, benang koyak atau ujian tekanan gagal. Memahami perkara yang menciptanya dan cara faundri menghalangnya ialah cara paling langsung untuk mengelak daripada membayar masalah yang sama dua kali: sekali dalam penuangan, sekali dalam pemesinan dan jaminan.
Perbezaan praktikal antara tuangan besi mulur yang boleh dipercayai dan yang menyusahkan biasanya bukan kekerasan purata. Ia adalah ketiadaan fasa keras dan rapuh di dalam zon yang mesti dimesin dan dimuatkan.
Apakah Karbida dan Mengapa Ia Muncul
Dalam pejal dengan betul besi mulur struktur, karbon mendakan sebagai grafit sferoidal semasa pemejalan eutektik. Nodul grafit tersebut memberikan besi kemuluran, kapasiti redaman, dan kebolehmesinan. Transformasi bergantung pada masa dan keadaan nukleasi.
Apabila kadar penyejukan tempatan terlalu cepat, atau apabila komposisi leburan menjauh dari zon stabil grafit, karbon bergabung terus dengan besi untuk membentuk simentit (Fe3C). Jika simentit membentuk rangkaian yang bersambung, struktur itu dipanggil karbida ledeburitik. Ia adalah fasa yang sama yang memberikan besi putih kekerasannya, tetapi dalam besi mulur ia adalah kecacatan, bukan ciri reka bentuk.
Penyelidikan pemejalan pada besi nodular menunjuk kepada pencetus yang sama:
- Penyejukan pantas dalam bahagian nipis. Dinding silinder, rusuk pam, dan tepi pemandu menjadi lebih cepat daripada bos berat, meninggalkan sedikit masa untuk grafit berkembang.
- Setara karbon rendah. Nilai CE di bawah kira-kira 4.3 menolak pemejalan ke arah pembentukan karbida.
- Unsur penstabilan karbida. Kromium, mangan, molibdenum, vanadium dan boron menggalakkan simentit walaupun pada tahap sederhana, selalunya masuk melalui sekerap keluli yang tidak dipantau.
- Inokulasi pudar. Inokulasi menyediakan tapak nukleasi yang diperlukan grafit. Inokulan yang terlalu sedikit, atau kelewatan yang terlalu lama sebelum menuang, meninggalkan bahan cair tanpa tapak tersebut.
- Keadaan terma setempat. Zon pembekuan terakhir tuangan ialah tempat karbida besar tertumpu.
"Karbida ialah ingatan tuangan tentang sejarah penyejukannya sendiri. Persoalannya ialah sama ada anda membaca memori itu sebelum pemesinan atau selepas kegagalan."
info. Karbida tidak secara automatik menjadi punca penolakan. Sesetengah spesifikasi perindustrian bertolak ansur sehingga 3 peratus karbida mengikut kawasan dalam zon tidak berfungsi yang ditentukan. Isunya ialah sama ada toleransi itu didokumenkan dan dipersetujui, atau ditemui secara tidak sengaja.
Perkara Karbida Terhadap Pemesinan dan Hayat Perkhidmatan
Peraturan pertama masalah karbida: ia adalah tempatan. Satu titik sejuk dalam satu rongga acuan boleh menghasilkan zon karbida manakala sisa tuangan adalah bunyi. Purata sampel tegangan boleh lulus, dan tuangan masih boleh memusnahkan pemotong atau retak dalam perkhidmatan.
Pemesinan biasanya di mana masalah muncul dahulu. Simentit jauh lebih keras daripada matriks pearlitik atau ferit, jadi alat pemotong yang melintasi zon karbida mengalami hentaman keras. Hayat alat berkurangan, kawalan dimensi menjadi tidak stabil, dan selesaikan koyak. Dalam penggerudian, perbezaan antara kumpulan yang baik dan yang buruk dapat dilihat dalam beberapa lubang pertama.
Dari segi prestasi, karbida menghilangkan keupayaan bahan untuk berubah bentuk secara plastik. Tuangan dengan rangkaian karbida yang jelas berkelakuan seperti besi putih: lebih keras, tetapi rapuh. Pemanjangan boleh jatuh di bawah 3 peratus, tenaga hentaman menurun secara mendadak, dan bahagian tersebut menjadi sensitif kepada takuk dan kepekatan tekanan. Itu penting untuk badan pam di bawah tekanan, perumah pemampat di bawah kitaran haba dan struktur alat mesin yang mesti memegang penjajaran.
| Harta benda | Besi mulur biasa | Dengan rangkaian karbida |
|---|---|---|
| Kekerasan (HBW) | 170 - 250 | 300 - 500 disetempat |
| Pemanjangan (%) | 6 - 18 | Di bawah 3 |
| Keliatan kesan (J) | 8 - 25 | Bawah 5 |
| Kebolehmesinan | Baik dengan perkakas standard | miskin; haus dan kerepek yang cepat |
| Tingkah laku kegagalan | Ubah bentuk mulur dengan amaran yang boleh dilihat | Patah rapuh tanpa amaran ketara |
bahaya. Dalam bahagian yang mengandungi tekanan, zon karbida di sudut dalaman bertindak sebagai pemula retak. Apabila tekanan dikenakan, zon keras tidak dapat menampung ketegangan, dan kegagalan berubah daripada kebocoran-sebelum-pecah kepada patah mengejut.
Kawalan Proses Yang Mengelakkan Karbida Keluar
Kawalan karbida bergantung kepada empat pembolehubah: kimia, inokulasi, kadar penyejukan dan rawatan haba. Faurin terkuat menguruskan keempat-empatnya sebagai satu sistem, bukan sebagai pusat pemeriksaan berasingan.
Kimia dan setara karbon
Untuk besi mulur kejuruteraan am, setara karbon biasanya dipegang antara 4.3 dan 4.6 peratus, dengan silikon antara 2.2 dan 2.8 peratus. Had bawah adalah kritikal: di bawah CE eutektik, leburan menjadi lebih terdedah kepada pemendakan karbida tanpa mengira kualiti inokulasi.
Inokulasi lewat dan boleh dipercayai
Inokulasi menambah tapak nukleasi untuk grafit. Inokulasi lewat, dilakukan dalam aliran menuang atau pada pemindahan senduk, memberikan kiraan nukleus tertinggi apabila logam memasuki acuan. Selang antara inokulasi dan penuangan perkara sama seperti jumlah inokulan; inokulasi pudar adalah punca utama ketidakkonsistenan kelompok ke kelompok.
Kadar penyejukan dan reka bentuk bahagian
Pereka bentuk tuangan dan faundri hendaklah menyemak bahagian nipis, peralihan tajam dan laluan berteras sebelum corak dipotong. Komponen pemampat dinding nipis ialah contoh klasik: saluran penyejukan, dinding sempit dan zon berulir mencipta berbilang lokasi dengan kadar penyejukan tempatan yang tinggi. Foundri yang kerap menghasilkan bahagian tersebut menyesuaikan gating, suhu penuangan dan keadaan acuan untuk kekal dalam julat stabil grafit.
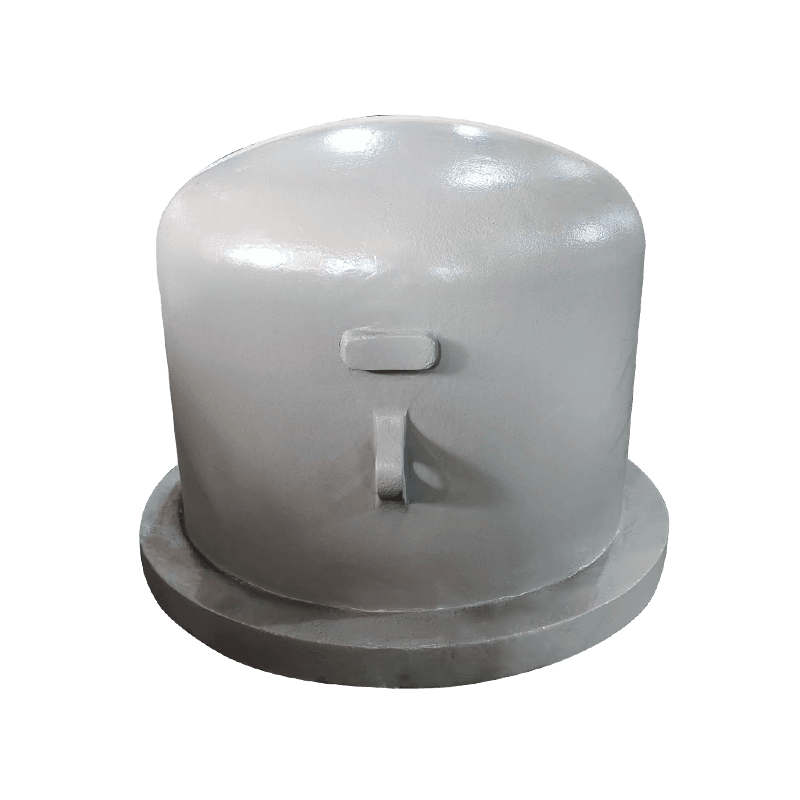
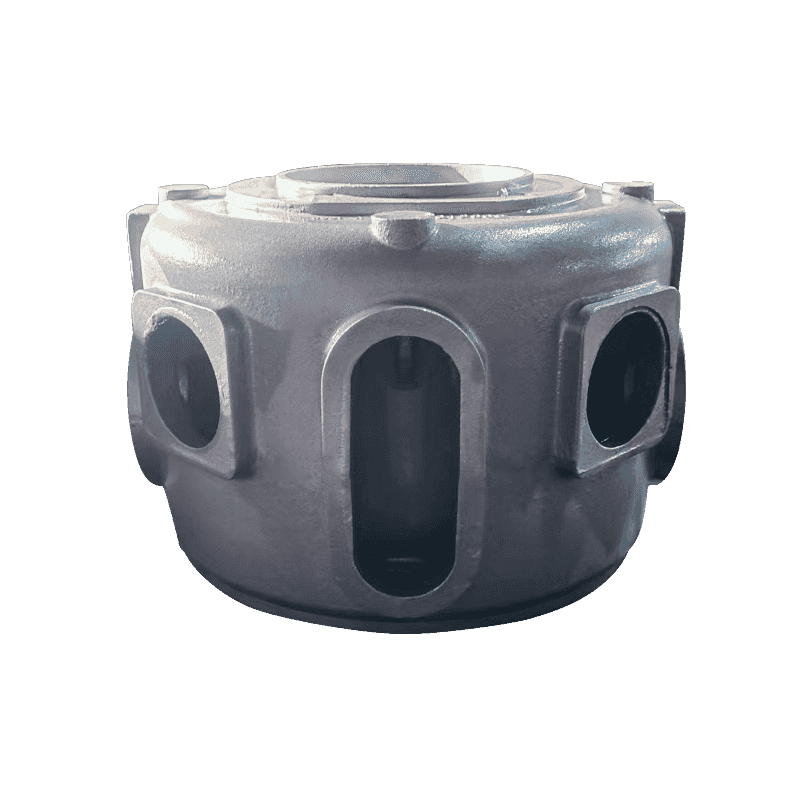
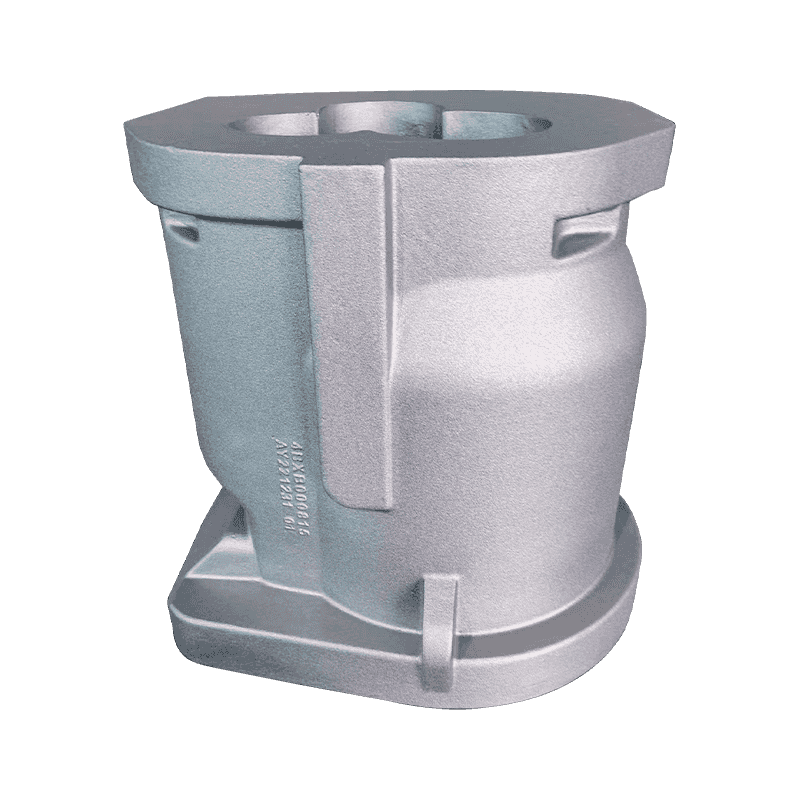
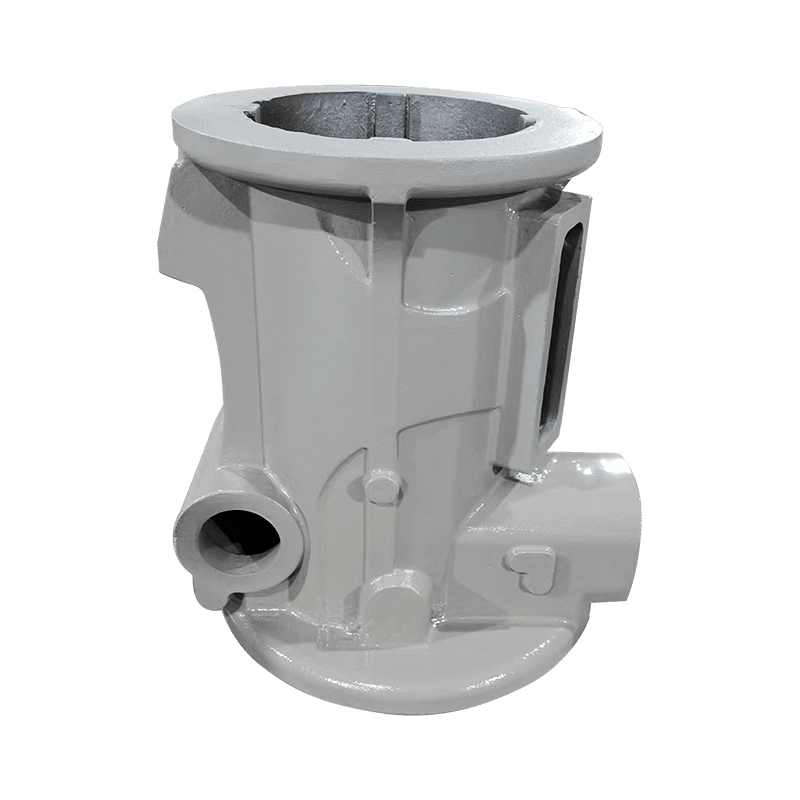
 Silinder Pemampat HT250 dengan Tuangan Pasir Resin Silinder galas tekanan ini bergantung pada besi tuang HT250 berkekuatan tinggi dan acuan pasir resin. Dinding nipis dan saluran penyejukannya mewujudkan zon terdedah karbida, menjadikan risiko kawasan peralihan yang dibincangkan di sini relevan secara langsung. Lihat Produk →
Apabila bahagian nipis bercantum dengan bahagian berat, masa pemejalan berubah secara tiba-tiba, dan zon peralihan itu adalah tempat karbida lebih suka muncul. Semakan corak, jejari peralihan, dan penyejukan acuan terkawal mengelakkan masalah daripada membetulkannya kemudian.
Rawatan haba sebagai langkah pembetulan
Jika karbida telah terbentuk, penyepuhlindapan ferritisasi akan melarutkannya. Memegang tuangan pada kira-kira 900 darjah Celsius selama satu hingga tiga jam, kemudian menyejukkan perlahan-lahan, membolehkan simentit terurai dan karbon memendakan sebagai grafit. Rawatan haba tuangan alat mesin mengikut logik yang sama: bawa matriks kepada kekerasan yang ditentukan dan keluarkan fasa yang tidak stabil. Rawatan haba memerlukan masa dan tenaga, jadi faundri menganggapnya sebagai langkah pembetulan, bukan pengganti kawalan proses.
Tuangan alat mesin, dengan bahagian beratnya dan masa penyejukan yang lama, kurang terdedah kepada karbida dinding nipis tetapi masih memerlukan kitaran penyepuhlindapan yang ditetapkan untuk menghasilkan struktur yang stabil dan seragam.
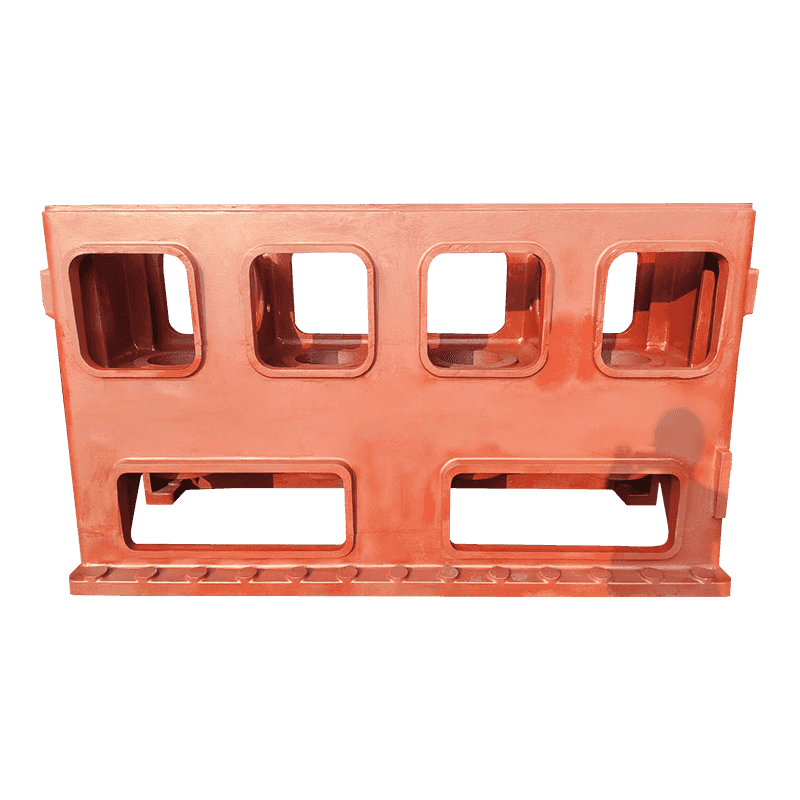
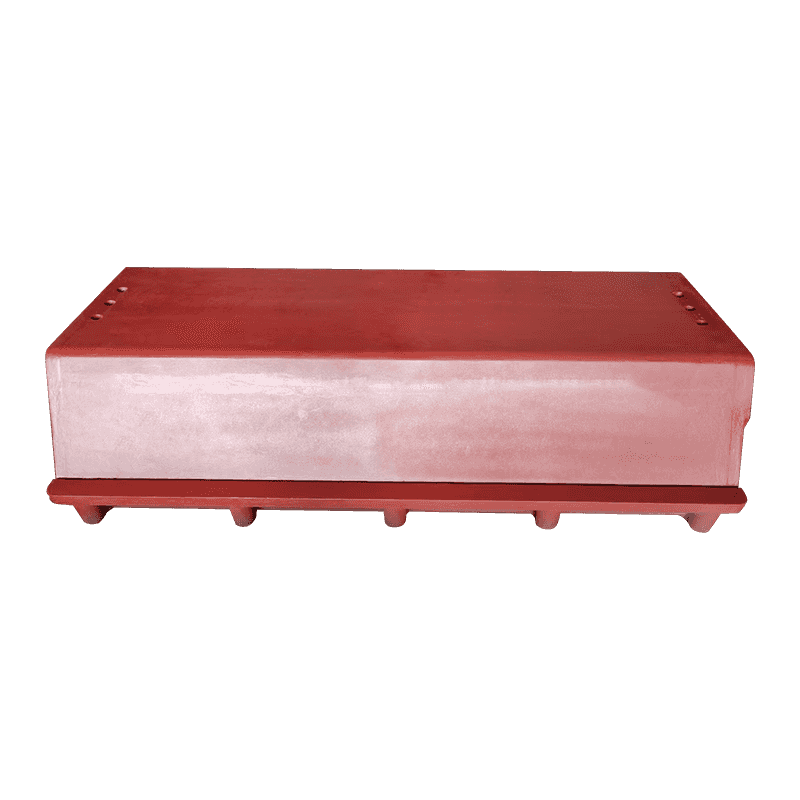
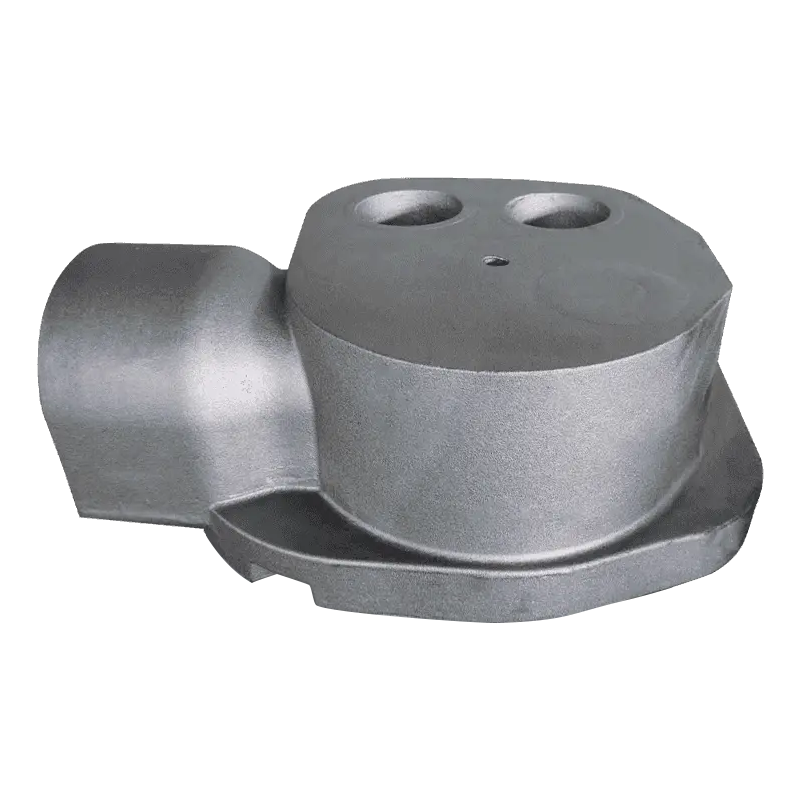
 Pangkalan Mesin Stabil untuk Sokongan Alat Mesin Berfungsi sebagai asas struktur alat mesin, tapak ini memberikan kekakuan dan rintangan getaran. Teks di sekeliling menekankan bahawa tuangan bahagian berat masih memerlukan kitaran penyepuhlindapan yang ditetapkan untuk struktur seragam yang konsisten. Lihat Produk →
Kejayaan. Faundri yang menjalankan had kimia yang ketat, inokulasi lewat, dan kitaran penyepuhlindapan yang jelas boleh menghasilkan besi mulur yang dimesin secara identik dari kelompok ke kelompok. Konsistensi itu lebih bernilai daripada penjimatan daripada campuran caj yang lebih murah.
Perkara yang Perlu Disahkan Sebelum Anda Membuat Pesanan
Karbida adalah hasil proses, bukan peristiwa rawak. Beberapa soalan yang disasarkan memisahkan faundri yang mengawal prosesnya daripada yang mengharapkan yang terbaik. Pemeriksaan ini mengambil sedikit masa dan mengelakkan kejutan masalah karbida selepas pemesinan dimulakan.
- Semak sijil kimia penuh. Kebanyakan sijil menyenaraikan karbon dan silikon. Minta tambahan untuk had kromium, mangan, molibdenum dan vanadium. Pembekal yang tidak melaporkan ini mungkin tidak memantaunya.
- Tanya bagaimana inokulasi digunakan. Inokulasi aliran atau senduk pada peringkat terkini adalah isyarat kuat bahawa nukleasi diambil serius.
- Tentukan matriks dan rawatan haba. Nyatakan sama ada tuangan dihantar sebagai tuangan, dinormalkan atau disepuhlindap, dan struktur mikro yang manakah dijangka dalam zon kritikal.
- Minta peta kekerasan pada artikel pertama. Periksa kekerasan pada bahagian nipis dan berhampiran lubang dimesin, bukan sahaja pada bar ujian tuangan berasingan. Jurang antara kekerasan bar ujian dan kekerasan tempatan adalah tempat karbida bersembunyi.
- Tuliskan penerimaan karbida setiap zon. Jika lukisan tidak boleh bertolak ansur dengan karbida di kawasan tertentu, katakan demikian. Jika jumlah kecil boleh diterima di tempat lain, katakan itu juga.
Tuangan pam dan injap adalah kes biasa di mana perbualan ini membuahkan hasil. Badan pam mestilah ketat tekanan, dimesin pada beberapa muka, dan boleh dipercayai di bawah suhu berubah-ubah. Perbincangan karbida bergerak pantas daripada "adakah dibenarkan" kepada "di mana sebenarnya ia dibenarkan."
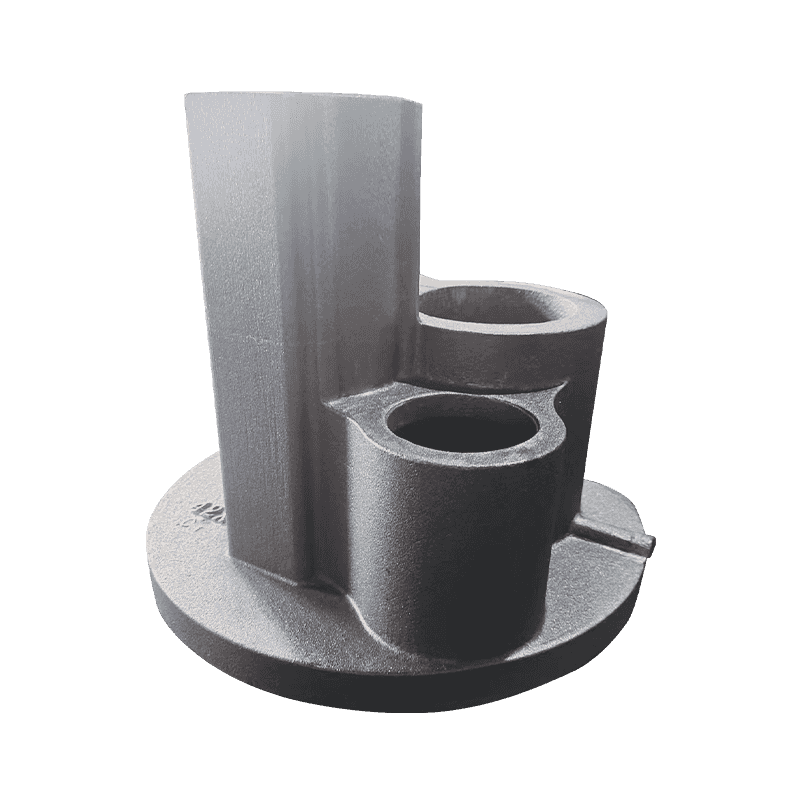
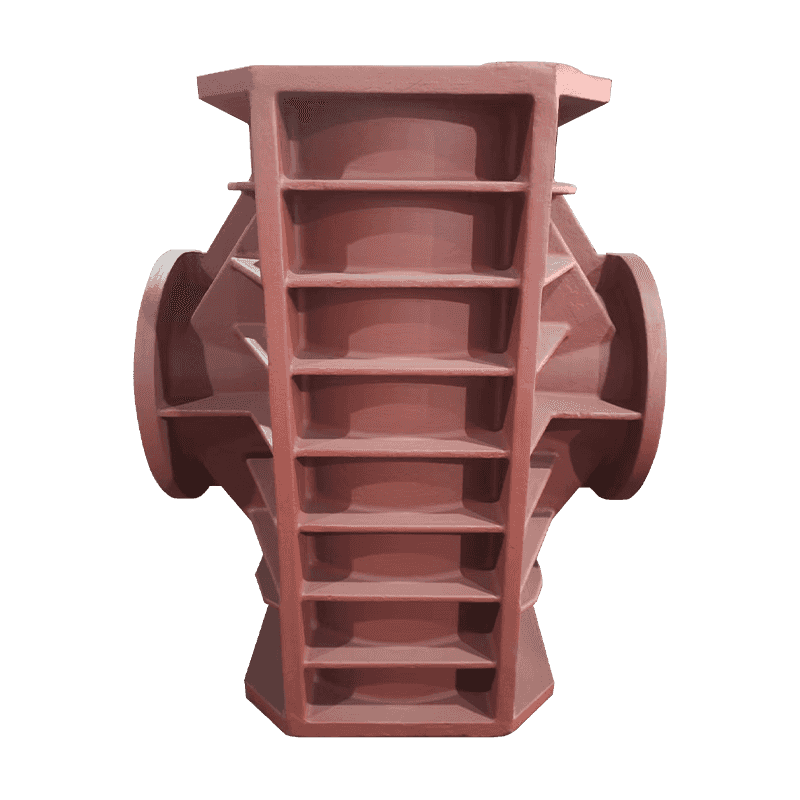
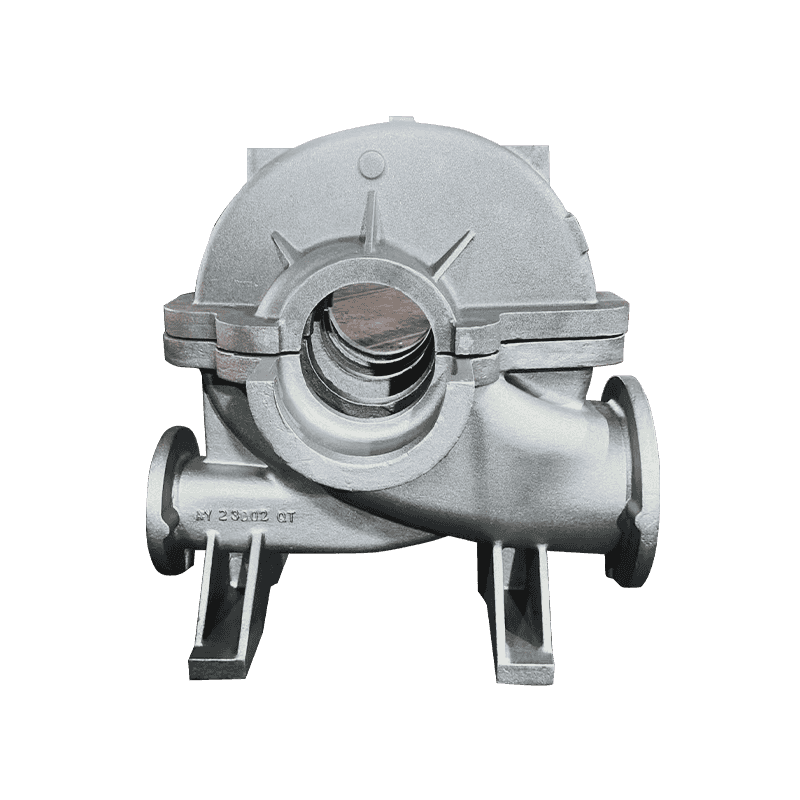
 Tuangan Badan Pam dengan Pembinaan Ketat Tekanan Badan pam dan injap ini memandu aliran bendalir dan menyokong injap dengan saluran bersepadu. Pelbagai muka mesin dan keperluan ketat tekanannya sejajar dengan perbincangan lokasi karbida, menjadikannya item penting untuk disemak. Lihat Produk →
Sebelum meminta sebut harga, semak portfolio sedia ada pembekal. Faundri yang sudah menghasilkan geometri yang serupa mempunyai kelebihan yang boleh diukur; awak boleh memeriksa rangkaian produk dan menilai sama ada tuangan dalam pengeluaran sepadan dengan bahagian yang anda perlukan.
Amaran. Sebut harga yang ketara lebih rendah daripada purata pasaran memerlukan soalan tambahan, bukan kurang. Perbezaan antara cas terkawal dan cas murah selalunya boleh dilihat dalam jumlah unsur penstabil karbida yang memasuki cair.
Bawa pulang: Karbida Boleh Diurus, Tetapi Hanya Jika Anda Bertanya
Pembentukan karbida dalam tuangan besi mulur boleh diramal. Ia mengikuti daripada kadar penyejukan tempatan, komposisi, dan keadaan nukleasi, dan ia boleh dikawal melalui reka bentuk proses yang disengajakan. Kos pencegahan adalah sederhana: had kimia yang berdisiplin, inokulasi tepat pada masanya, dan langkah rawatan haba jika perlu. Kos terlambat menemui karbida adalah tinggi: pemesinan yang dibatalkan, ujian tekanan yang gagal, masa mati mesin dan penghantaran yang dipertikaikan.
Masa terbaik untuk berurusan dengan karbida ialah sebelum corak dipotong dan pesanan pembelian ditandatangani. Masa kedua terbaik ialah sekarang, sementara anda masih mengawal spesifikasi, pelan pengesahan dan perbualan dengan pembekal anda.